工件夹持指南
零点定位夹紧指南
零点定位系统用于将夹具、托盘或工件快速安装到可重复的位置。它能够改善 CNC 生产中的换型效率与柔性,但前提是先明确夹具策略、机床接口和工艺要求。
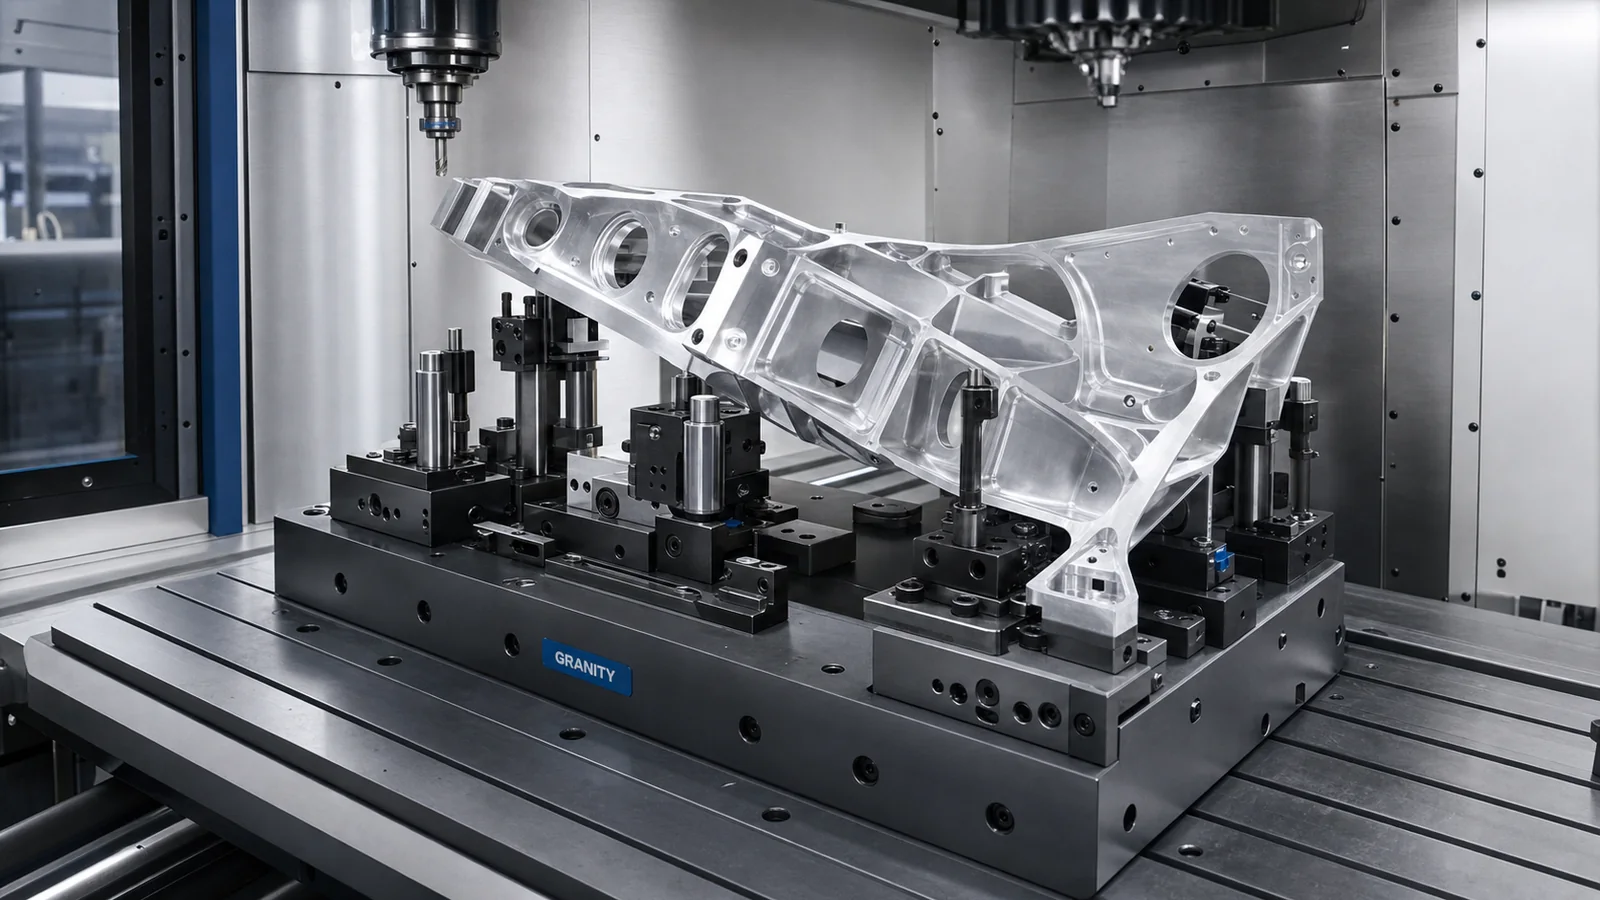
本指南用于梳理零点定位项目的前期输入。拉紧力、精度和认证等参数必须以获批产品资料为准;这里重点说明 GRANITY 开展可靠工程评审所需的应用与装夹信息。
1. 先定义要解决的生产问题
当装夹准备、夹具重复定位、设备利用率或换型规范成为瓶颈时,企业通常会考虑零点定位。合理的系统可支持夹具快速切换、线外预装、托盘化装夹以及夹具跨设备重复装载。
先说明目标:缩短换型、提高重复定位、实现跨机床流转、支持多品种小批量、统一装夹标准,还是改善操作流程。目标不同,模块选型与布置逻辑也不同。
2. 明确被定位的对象
定位对象可能是夹具板、平口钳、托盘、墓碑式夹具、专用夹具或直接工件接口。不同对象对应不同的载荷、可达性、污染与操作要求;小型铝件夹具板和重型钢件工装不能采用同一套假设。
请提供夹具的大致尺寸、质量、安装孔位和上下料方式。夹具尚未定型时,应提交目标工件族与机床工作台信息,让零点接口服务于夹具方案,而不是反过来限制夹具。
3. 核对机床工作台与安装条件
机床接口是评审核心。应提供设备类型、台面尺寸、T 型槽或孔位、可用高度、冷却液与切屑暴露,以及操作空间。卧式或立式方向、是否需要跨多台设备统一接口也要说明。
不能忽略高度叠加。零点模块会增加接口高度,影响刀具可达、工件避让与机床行程;机械强度充足的方案,也可能因为占用过多 Z 向空间而不可用。
4. 用工艺要求定义重复定位
粗加工、精加工、检测、多工序加工与机器人上下料对位置一致性的要求不同。不要只写“高精度”,应说明具体工序,以及是否结合工件坐标、测头或检测补偿。
如机床已使用测头或坐标偏置,请一并说明。零点系统往往与机床补偿共同构成工艺能力,而不是脱离整机条件单独承诺精度。
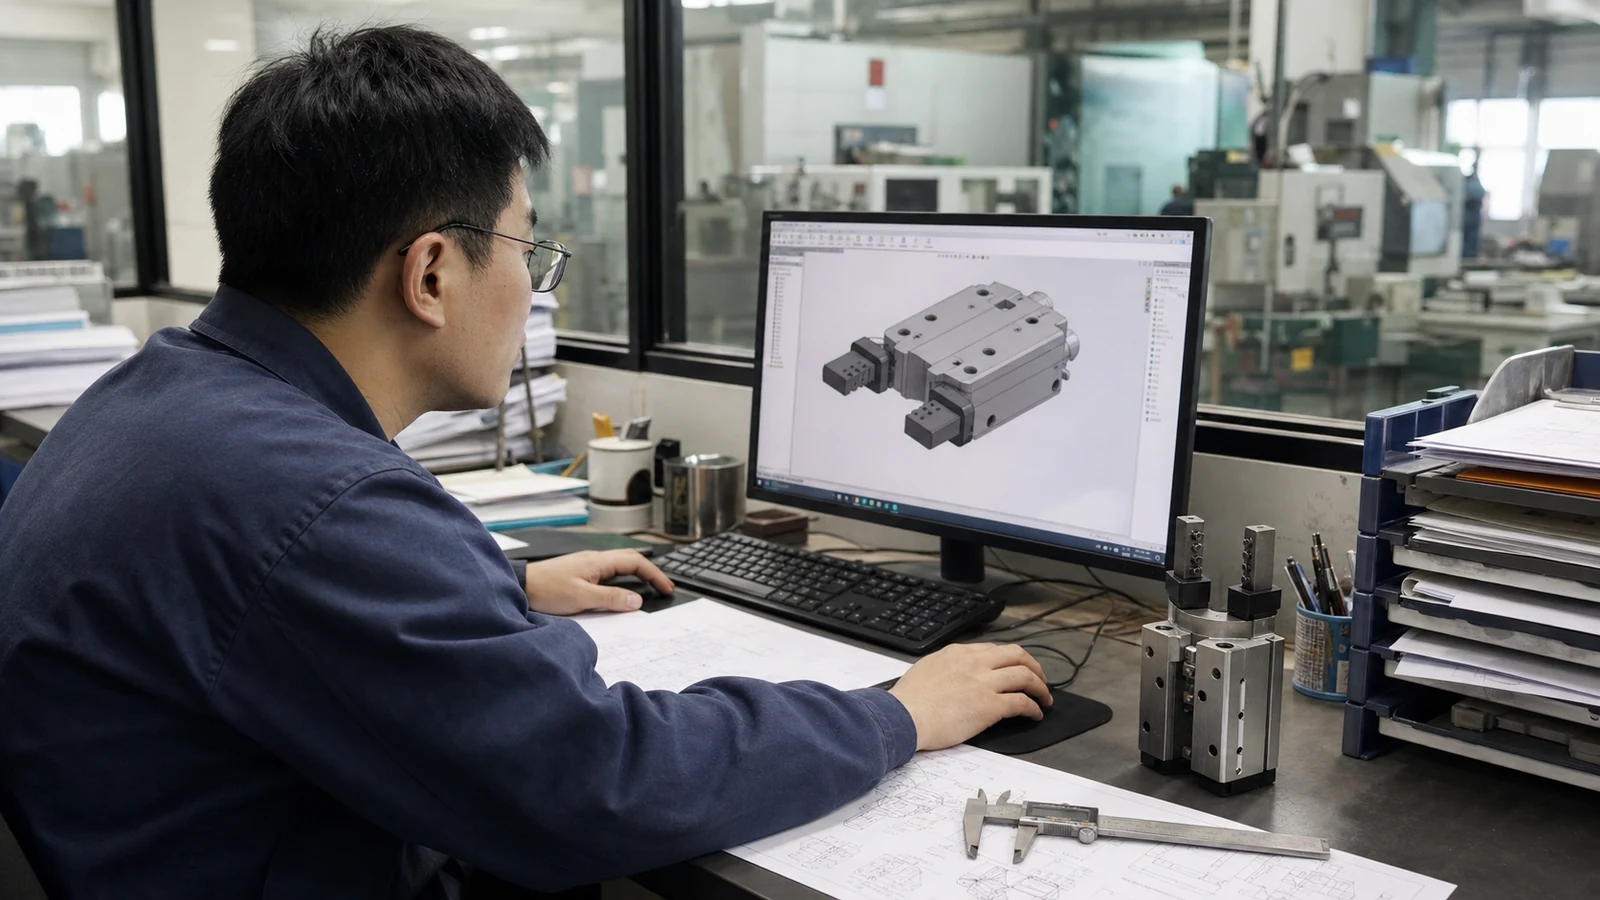
选型前核对夹具尺寸、台面接口、驱动方式、切屑暴露和到位确认流程。
5. 夹紧、释放与驱动方式
零点系统可采用手动、气动、液压或其他驱动方式,具体取决于产品设计和现场条件。人工换型可选择简洁的操作方式,自动化生产则可能需要远程释放、状态确认及设备联锁。
说明系统由人员、机器人还是设备程序操作;如计划自动化,应在前期同步提出控制与反馈要求。
6. 处理切屑与污染
CNC 环境中的切屑、冷却液、粉尘与清洁方式会影响定位面、夹紧机构和维护周期。接口布局必须便于清洁,并保证夹具可靠落座。
请说明湿式、干式、磨削或重切屑等实际环境,以及切屑与冷却液是否会在接口周边堆积。工程评审必须考虑长期运行条件,而不仅是洁净状态下的装配。
7. 统一夹具与托盘标准
零点系统的价值来自标准化。若每套夹具的孔位和高度都不同,整体收益会下降。应统筹夹具族、托盘规格、定位销逻辑、标识、存放与转运。
标准化不等于夹具完全相同,而是统一夹紧接口、基准体系和搬运方法,使系统能够扩展。新建产线应在产品选型前完成这层规划。
8. 为自动化集成预留条件
机器人上下料或自动换夹具需要同时考虑机器人可达、夹具质量、释放顺序、确认信号与防碰撞。适合人工操作的夹具,并不一定适合机器人抓取。
即使首期采用人工换型,只要后期可能自动化,也应在咨询阶段说明,避免当前选择阻断后续升级。
9. 询价资料清单
准备机床类型与台面信息、夹具尺寸和质量、目标工件族、换型目标、驱动偏好、污染环境、重复定位要求、数量、项目节点,以及 CAD 或数据表需求。
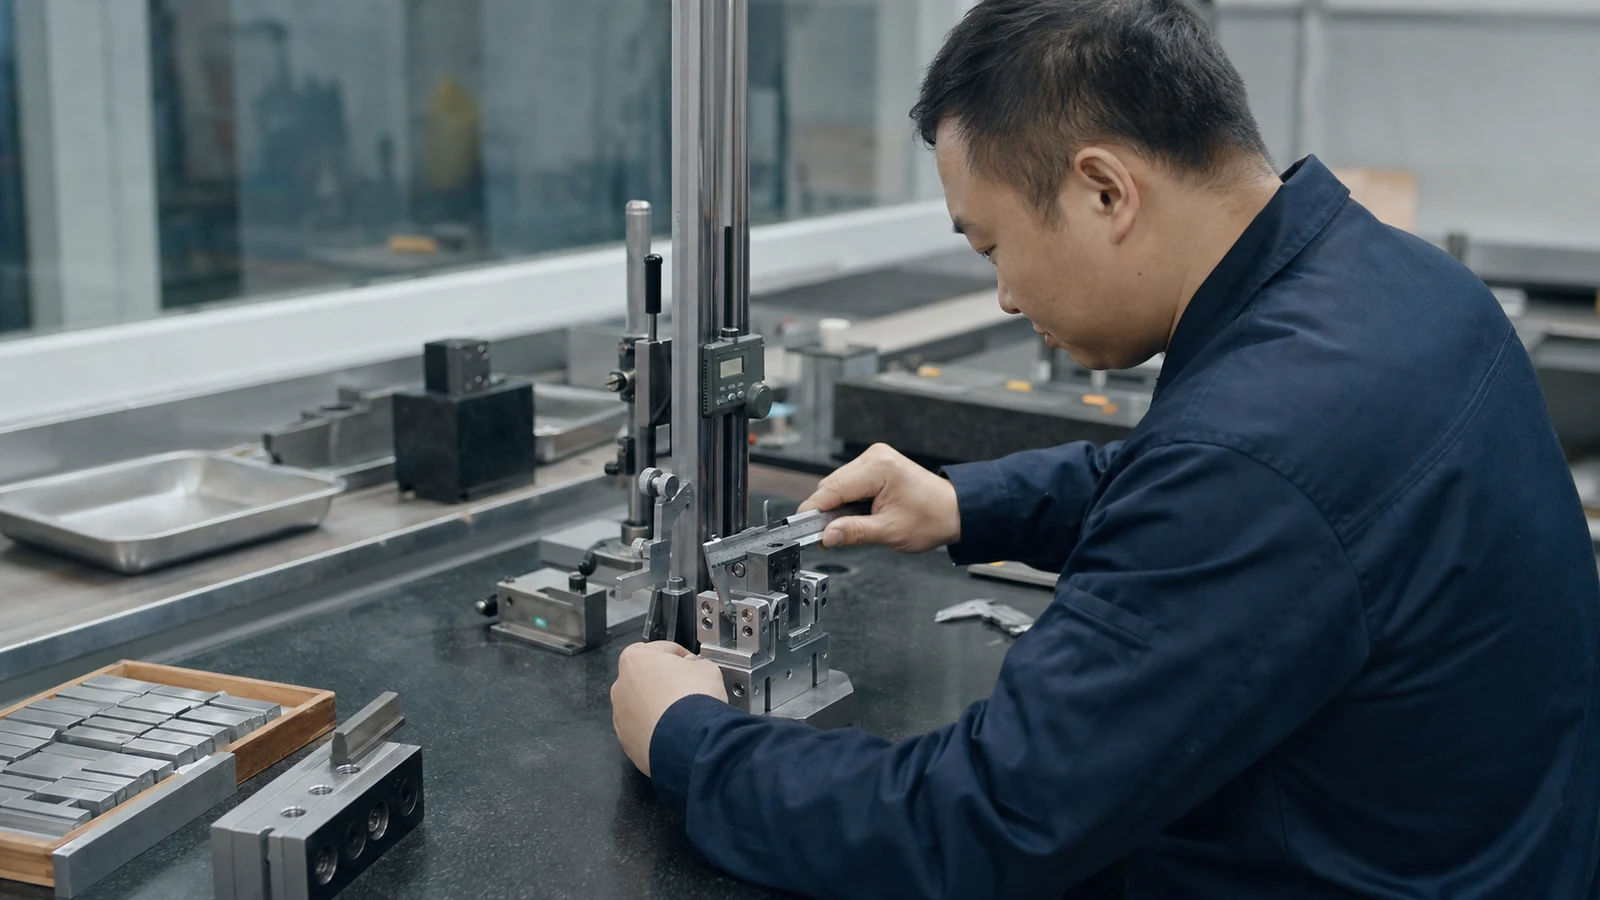
把零点定位需求与机床可达、切屑环境、操作流程和未来托盘标准化一并评审。
10. 常见规划错误
常见问题包括未定义夹具策略就选模块、忽略叠加高度、低估污染、把不同工序的重复定位要求混为一谈,以及遗漏夹具存放与搬运。只关注夹紧力而忽略基准、清洁和流程,同样会削弱系统价值。
11. 准备 CAD 与夹具方案包
零点模块 CAD 必须与夹具、机床台面和工件包络共同评审。需要检查台面安装、模块间距、夹具板厚度、拉钉位置、释放机构可达性和刀具避让;单个模块模型不足以确认完整方案。
申请 CAD 时说明用途,是机床布局、夹具设计、客户概念确认还是制造图设计。夹具未定型时,先提供工件族和机床条件,让模型支持方案推导,而不是过早锁定薄弱接口。
12. 建立可执行的换型作业
零点系统常用于改善换型,但必须把夹具存放、编号、接触面清洁、落座确认和程序对应关系写入作业流程。缺少这些纪律,再好的硬件也难以稳定兑现效率。
应评估操作员是否需要状态指示、清洁空间、书面步骤和夹具标识。这些不是装饰,而是防止误装、污染和重复确认的生产保障。
13. 采购与生产管理视角
零点定位应作为系统投资评估,而不只是购买若干组件。商业范围可能包含基础模块、夹具板、拉钉、附件、安装件、文档和后续扩展;只询一个模块往往不能反映真实项目范围。
生产负责人还应明确业务目标:减少换型、降低找正次数、提高装载一致性、减少停机、支持线外准备或增强柔性。目标清楚后,工程团队才能安排正确的评审顺序。
14. 何时需要工程支持
夹具方案仍在形成、涉及多台机床、后期可能自动化,或工艺对重复定位要求严格时,建议先开展工程评审,而不是立即索要报价。
若夹具设计、机床接口和数量已经明确,可直接提交 RFQ;否则先通过工程支持核对机床、夹具与工件条件,使后续商务讨论建立在可实施方案上。
15. 渠道商如何推广零点定位
渠道商应把零点定位定位为生产流程改善,而不是孤立的夹紧附件。沟通从换型时间、夹具重复定位、设备利用率和多品种生产痛点开始,比直接询问模块型号更有效。
渠道咨询应包含客户行业、机床类型、夹具形式、预计项目范围,以及首个项目是否需要工程支持。这样 GRANITY 才能在清晰技术边界内提供可信的合作支持。
结论
零点定位咨询应描述完整制造流程,而不只是零件需求。机床、夹具、工件、换型目标与现场环境清晰后,GRANITY 才能提供有效的工程评审、CAD 和询价支持,并减少夹具进入生产规划后的返工。
建议下一步
正在规划夹具换型改善?
提交机床与夹具条件,开始工程评审。
联系工程团队申请报价