Guía de aplicación
Cómo planificar un sistema de amarre de punto cero
El punto cero reduce tareas repetitivas de preparación cuando la referencia, el accionamiento, la limpieza y la transferencia de útiles forman un sistema coherente.
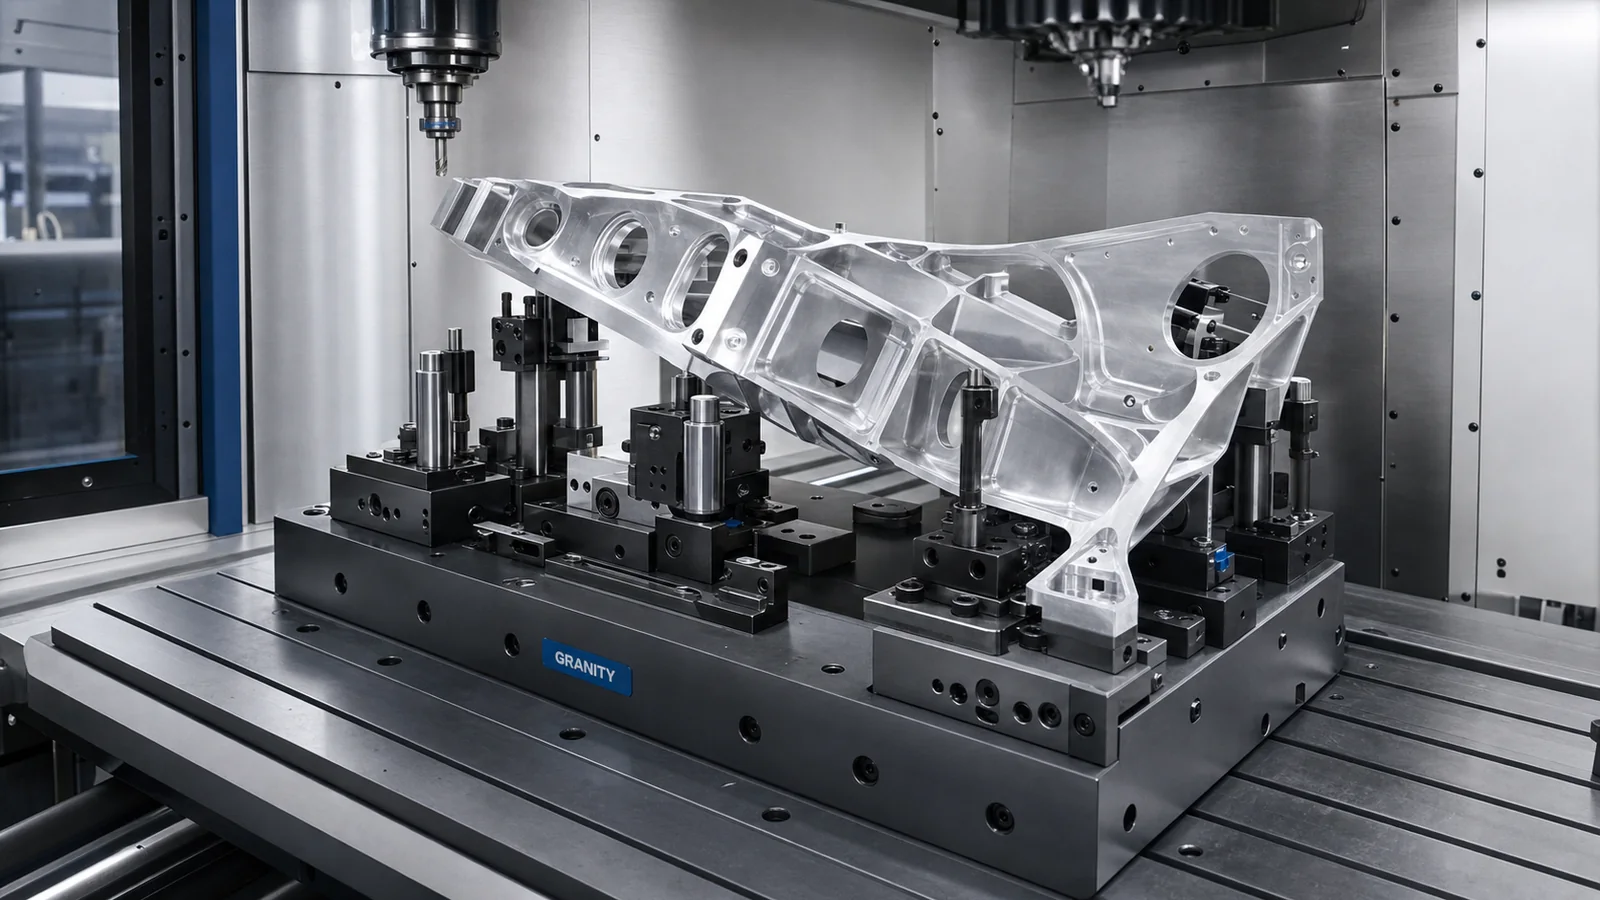
Esta guía ayuda a estructurar la consulta. Las capacidades vinculantes dependen de datos de producto aprobados y de la revisión de la aplicación.
1. Definir qué debe repetirse
Aclare si se repite la posición de una mordaza, placa, pallet, fixture o pieza, y qué referencia controla el proceso posterior.
La repetibilidad útil es la de toda la cadena entre máquina, receptor, elemento de tracción, útil y pieza.
2. Describir máquina y mesa
Dimensiones, ranuras, taladros, altura disponible, recorrido, herramienta y evacuación de viruta condicionan la arquitectura.
Facilite plano de mesa y zonas prohibidas; una solución compacta puede seguir interfiriendo con husillo, palpador o cambiador.
3. Organizar módulos y apoyos
Cantidad y disposición se derivan de tamaño, rigidez, carga, momento, acceso y estrategia de referencia.
El sistema debe apoyar sin sobre-restringir y permitir montaje, limpieza y sustitución controlados.
4. Separar posicionamiento y sujeción
La referencia geométrica y la fuerza de retención cumplen funciones relacionadas pero distintas.
Defina superficies de apoyo, dirección de carga y elementos que absorben esfuerzo de mecanizado para no exigir al módulo una función no prevista.
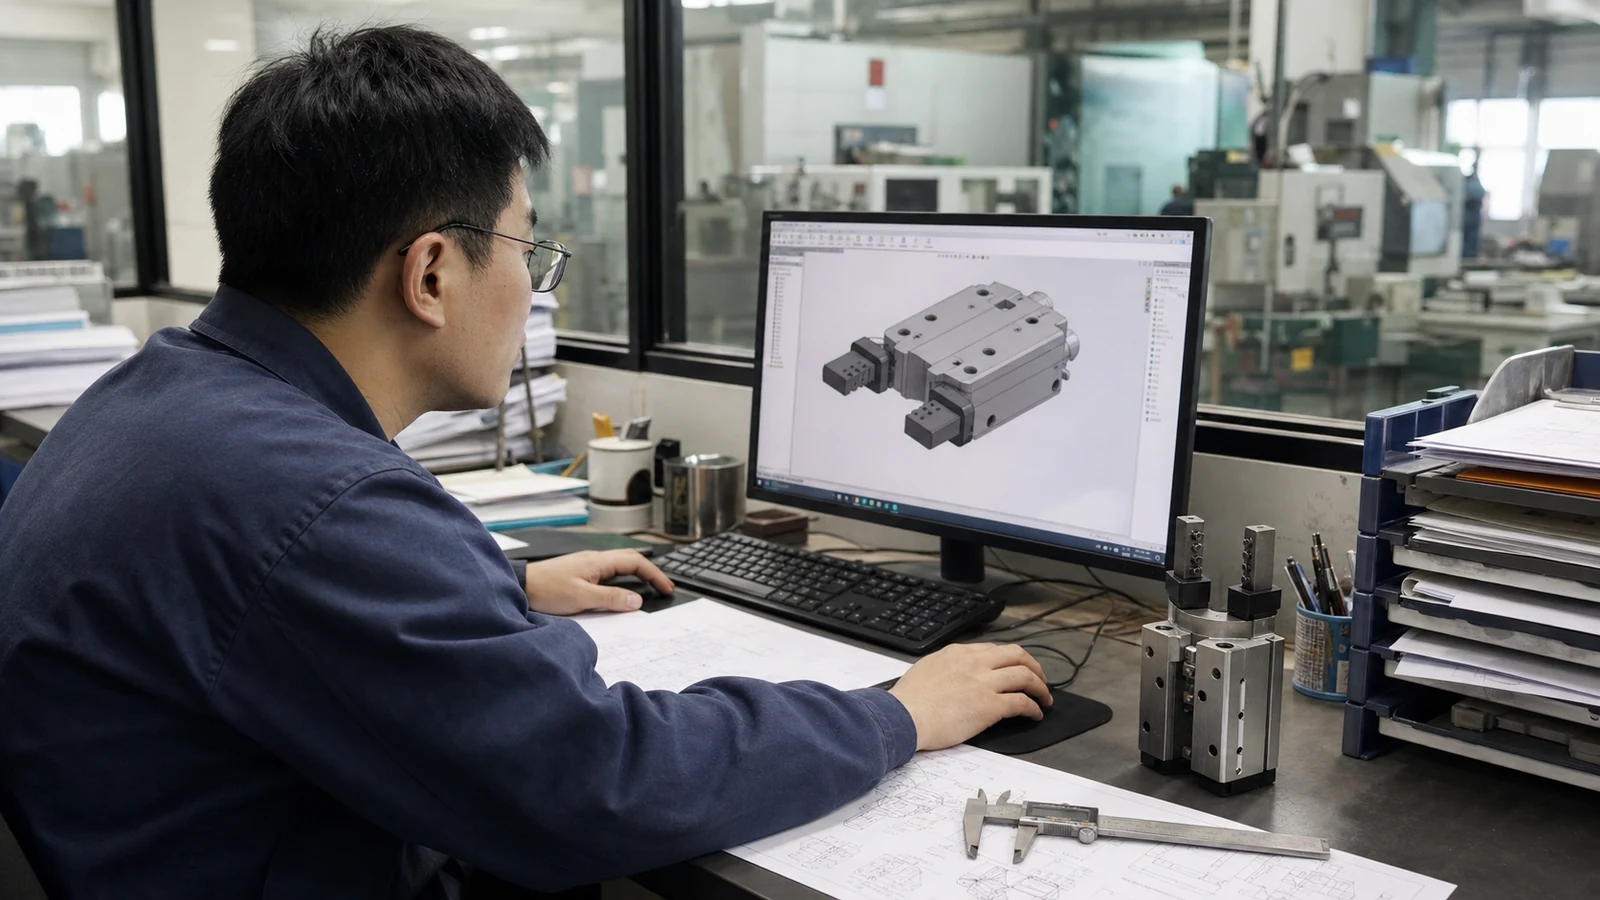
Confirmar referencia, mesa, carga, accionamiento, limpieza y flujo de cambio antes de fijar arquitectura.
5. Accionamiento y estado seguro
Aire, hidráulica o solución mecánica deben integrarse con máquina, seguridad y mantenimiento.
Aclare presión disponible, secuencia, señal de estado y comportamiento ante pérdida de energía o interrupción de ciclo.
6. Viruta, refrigerante y limpieza
La suciedad en apoyos o interfaces puede afectar asiento, repetición y mantenimiento incluso cuando el módulo funciona correctamente.
Describa material de viruta, refrigerante, soplado, lavado y método de inspección entre cambios.
7. Cargas de proceso
Fuerzas de corte, momentos, aceleraciones de pallet y manipulación deben seguir rutas estructurales claras.
Comparta operación, herramienta, material, orientación y condiciones críticas; no reduzca el cálculo a la masa del útil.
9. Integración con automatización
La carga robotizada o el cambio automático de fixture exigen revisar alcance, masa, secuencia de liberación, señales y colisiones.
Si existe una fase futura automática, declárela aunque la primera etapa sea manual para no cerrar interfaces necesarias.
10. Lista de datos para RFQ
Prepare máquina, mesa, tamaño y masa del fixture, familia de pieza, objetivo de cambio, accionamiento, ambiente, repetibilidad, cantidad, plazo y necesidad documental.
Conectar la solicitud con acceso de máquina, exposición a viruta, trabajo del operador y estandarización futura de pallets.
11. Errores frecuentes
Evite seleccionar un módulo sin estrategia de fixture, ignorar altura, subestimar contaminación o no prever almacenamiento y movimiento de los útiles.
12. CAD y paquete de fixture
Revise conjuntamente módulo, placa, mesa y envolvente de pieza: montaje, separación, espesor, elementos de tracción, liberación y espacio de herramienta.
Explique si el CAD sirve para layout, diseño de fixture, aprobación conceptual o fabricación final; si el útil sigue abierto, aporte máquina y familia de piezas.
13. Flujo del operador y disciplina de cambio
Defina almacenamiento, identificación, limpieza, comprobación de asiento y relación entre programa y fixture.
Indicadores, acceso de limpieza e instrucciones ayudan a prevenir carga incorrecta y consultas repetitivas.
14. Criterios para compras y producción
Valore el sistema completo: módulos, placas, elementos, accesorios, instalación, documentación y ampliación.
Declare el objetivo operativo, como menos ajuste, mayor repetición, preparación externa o mejor utilización de máquina.
15. Cuándo solicitar apoyo de ingeniería
Use revisión técnica cuando el fixture siga evolucionando, participen varias máquinas, exista automatización futura o la repetibilidad sea estricta.
Si interfaz, diseño y cantidad están claros, pase a RFQ; en caso contrario, cierre primero el concepto de amarre.
16. Cómo presentarlo desde el canal
Para un distribuidor, el punto cero se entiende mejor como mejora del flujo de producción que como accesorio aislado.
Incluya industria, máquina, estilo de fixture, alcance previsto y apoyo requerido para construir una conversación técnica creíble.
Conclusión
Una solicitud de punto cero debe describir el flujo de fabricación. Máquina, fixture, pieza, cambio y ambiente claros permiten una revisión útil y evitan rediseños posteriores.
Próximos pasos recomendados
Empezar por punto cero, elementos de amarre y soluciones modulares para CNC.
Ver módulos de amarreReunir mesa, tamaño, accionamiento y objetivo de cambio antes de CAD.
Abrir Centro TécnicoUsar ingeniería cuando estrategia de fixture o repetibilidad aún no sean definitivas.
Contactar con ingeniería¿Está mejorando el cambio de fixture?
Comparta máquina y contexto de amarre para una revisión técnica.
Contactar con ingenieríaSolicitar cotización