Spanntechnik-Leitfaden
Nullpunktspannsysteme für CNC-Prozesse planen
Nullpunktspannung kann Vorrichtungswechsel und wiederholgenaue Positionierung unterstützen. Der Nutzen entsteht erst, wenn Bezug, Maschine, Betätigung, Verschmutzung und Bedienablauf zusammenpassen.
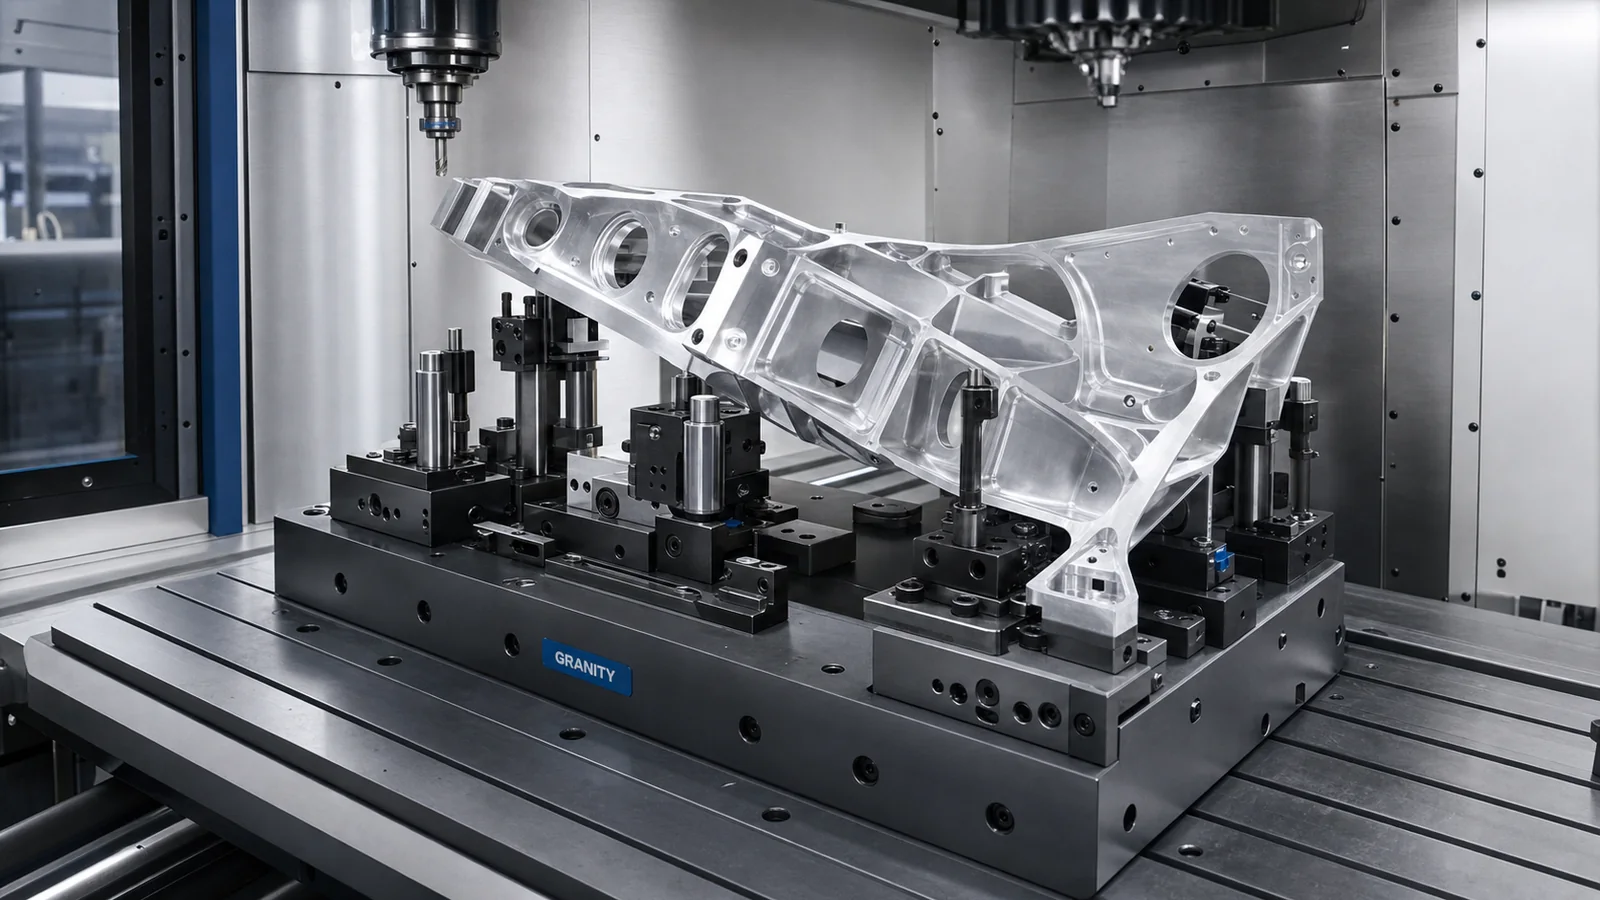
Der Leitfaden strukturiert frühe Projektangaben. Verbindliche Kräfte, Genauigkeiten und Schnittstellen werden ausschließlich aus freigegebenen Produktdaten bestätigt.
1. Produktionsproblem verstehen
Klären Sie, ob Rüstzeit, Ausrichtung, Variantenwechsel, Maschinenverfügbarkeit oder Automatisierung verbessert werden soll.
Ein neues Spannsystem darf keinen unklaren Ablauf verdecken. Ausgangszustand und gewünschte Wirkung müssen messbar sein.
2. Zu positionierendes Element definieren
Werkstück, Vorrichtung, Palette oder Grundplatte können unterschiedliche Bezüge und Lastpfade verlangen.
Masse, Abmessungen, Schwerpunkt, Bearbeitungskräfte und zugängliche Flächen gehören in die frühe Prüfung.
3. Maschinentisch und Montage
T-Nuten, Bohrbild, Tischgröße, Aufbauhöhe und verfügbare Anschlüsse bestimmen die Integration.
Fotos, Zeichnungen und geplante Störkonturen helfen, Kollisionen und unnötige Adapterplatten zu vermeiden.
4. Wiederholbarkeit aus dem Prozess ableiten
Die erforderliche Positionskonstanz hängt von Bearbeitung, Messstrategie, Werkzeugkorrektur und Vorrichtungsbezug ab.
Nennen Sie die Prozessentscheidung, nicht nur einen Wunschwert. Endgültige Leistungswerte müssen produktseitig freigegeben sein.
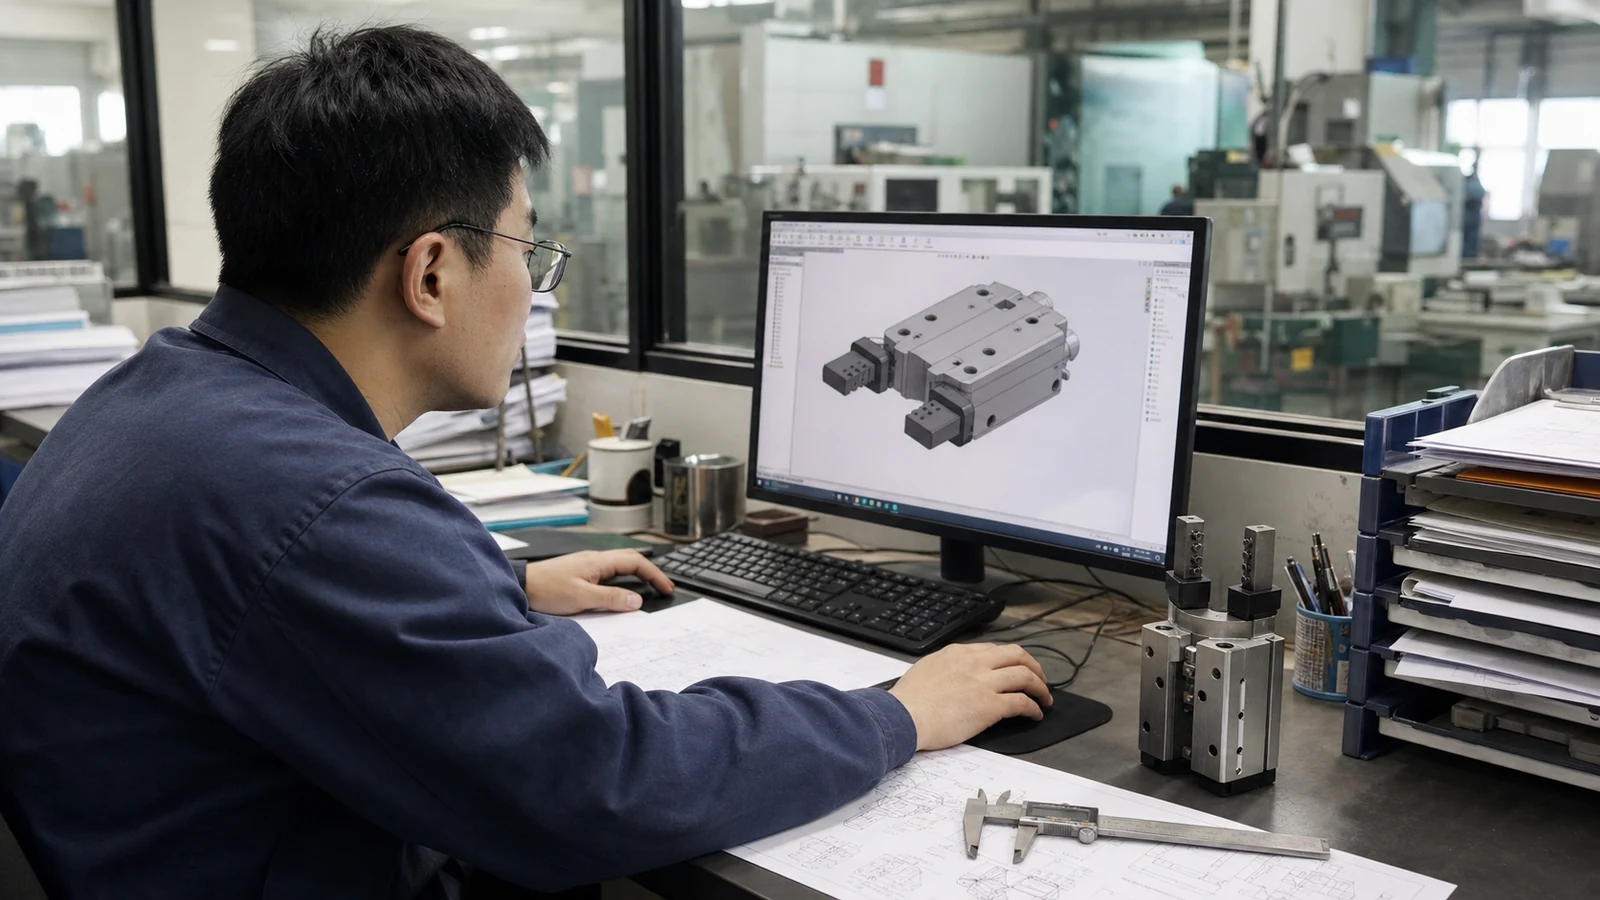
Vorrichtungsbezug, Auflage, Betätigung, Zugang und Messstrategie vor Produktauswahl verbinden.
5. Spannen, Lösen und Betätigung
Manuelle, pneumatische oder hydraulische Betätigung beeinflusst Ablauf, Medien und Sicherheitsbewertung.
Klären Sie Verriegelungsbestätigung, Restdruck, Bedienfolge und Verhalten bei Unterbrechung.
6. Späne und Verschmutzung
Späne, Kühlmittel und Schmutz können Auflage und Verriegelung beeinträchtigen. Reinigung ist Teil des Rüstkonzepts.
Definieren Sie Blas-, Wisch- oder Prüfabläufe und den Zugang zu funktionskritischen Flächen.
7. Vorrichtungen standardisieren
Gemeinsame Bezüge, Grundplatten und Anschlusskonzepte reduzieren Varianten und erleichtern Wiederverwendung.
Standardisierung muss reale Bauteil- und Maschinenunterschiede berücksichtigen und darf notwendige Flexibilität nicht blockieren.
8. Automationsintegration
Automatischer Wechsel benötigt zugängliche Greifpunkte, sichere Ablage, Signalrückmeldung und kollisionsfreie Wege.
Roboter, Vorrichtung, Spannsystem und Maschine sind als gemeinsame Zelle zu planen.
9. Angaben für die Anfrage
Maschine, Tisch, Vorrichtung, Werkstück, Kräfte, Betätigung, Umgebung, Wechselhäufigkeit, Menge, Termin und CAD-Bedarf zusammenstellen.
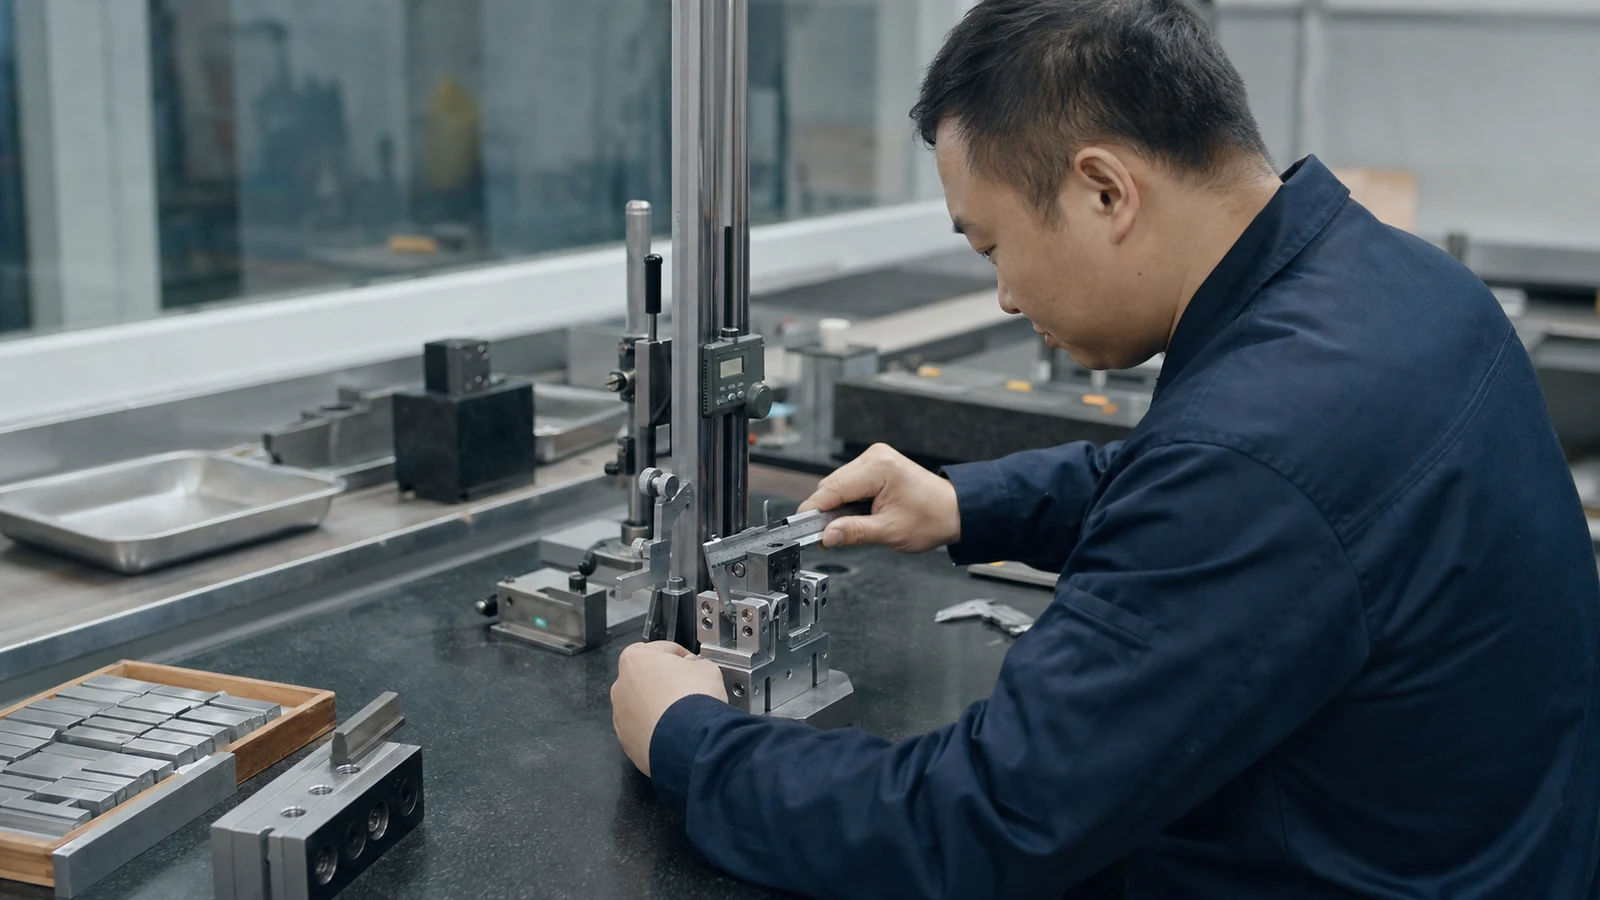
Bezugssystem, Aufbauhöhe, Bedienzugang und Reinigungsablauf vor Angebotsfreigabe sichtbar machen.
10. Häufige Fehler
Nur auf Wiederholwert, Modulpreis oder Kupplungspunkt zu schauen und Reinigung, Aufbauhöhe oder Bedienung zu übersehen führt zu teuren Anpassungen.
11. CAD- und Vorrichtungspaket
CAD soll Tisch, Grundplatte, Spannpunkte, Bearbeitungszugang und Werkzeugfreiraum zeigen.
Kennzeichnen Sie freigegebene und vorläufige Geometrie, damit die technische Prüfung den richtigen Reifegrad berücksichtigt.
12. Bedienablauf und Rüstdisziplin
Ein gutes System bleibt nur wiederholbar, wenn Reinigen, Auflegen, Verriegeln, Prüfen und Freigeben eindeutig beschrieben sind.
Betriebsanweisung und Schulung gehören zur Industrialisierung, nicht als spätere Ergänzung.
13. Einkauf und Produktion gemeinsam
Einkauf benötigt Konfiguration, Menge und Termin; Produktion benötigt Rüstablauf, Wartung und Ersatzstrategie.
Beide Perspektiven sollten in derselben Anfrage erscheinen, damit keine technisch unvollständige Preisentscheidung entsteht.
14. Wann Engineering nötig ist
Bei offenem Bezug, unklaren Kräften, begrenztem Bauraum, Automation oder Verschmutzung sollte die technische Prüfung vor dem Angebot erfolgen.
CAD und Anwendungskontext ermöglichen eine belastbare Richtung, ohne vorschnell ein Modell festzulegen.
15. Vertriebspositionierung
Händler sollten Rüstproblem, Maschinenpark und Zielbranche verstehen und die Lösung als Prozessverbesserung statt Einzelkomponente erklären.
GRANITY unterstützt qualifizierte Chancen mit Produktstruktur, CAD-Weg und technischer Klärung.
Fazit
Nullpunktspannung verbindet Vorrichtung, Maschine und Arbeitsablauf. Klarer Projektkontext führt schneller zur geeigneten Familie, CAD-Prüfung und Angebotsvorbereitung.
Empfohlene nächste Schritte
Nullpunktspannung und Werkstückspanner anhand des Rüstproblems vergleichen.
Werkstückspannmodule öffnenTisch, Bezug, Aufbauhöhe, Betätigung und Umgebung für die Prüfung dokumentieren.
Technikzentrum öffnenBei offenem Konzept Engineering vor der Angebotsanfrage einbeziehen.
Technikteam kontaktierenPlanen Sie eine Verbesserung des Vorrichtungswechsels?
Senden Sie Maschinen- und Vorrichtungskontext für den nächsten technischen Schritt.
Technikteam kontaktierenAngebot anfragen