生产效率指南
在不增加自动化风险的前提下缩短生产节拍
缩短节拍是自动化与工件夹持项目中的常见目标。真正的挑战,是在提高产出的同时,不引入抓取不稳、夹紧失效、异常磨损或操作人员难以维护的新问题。
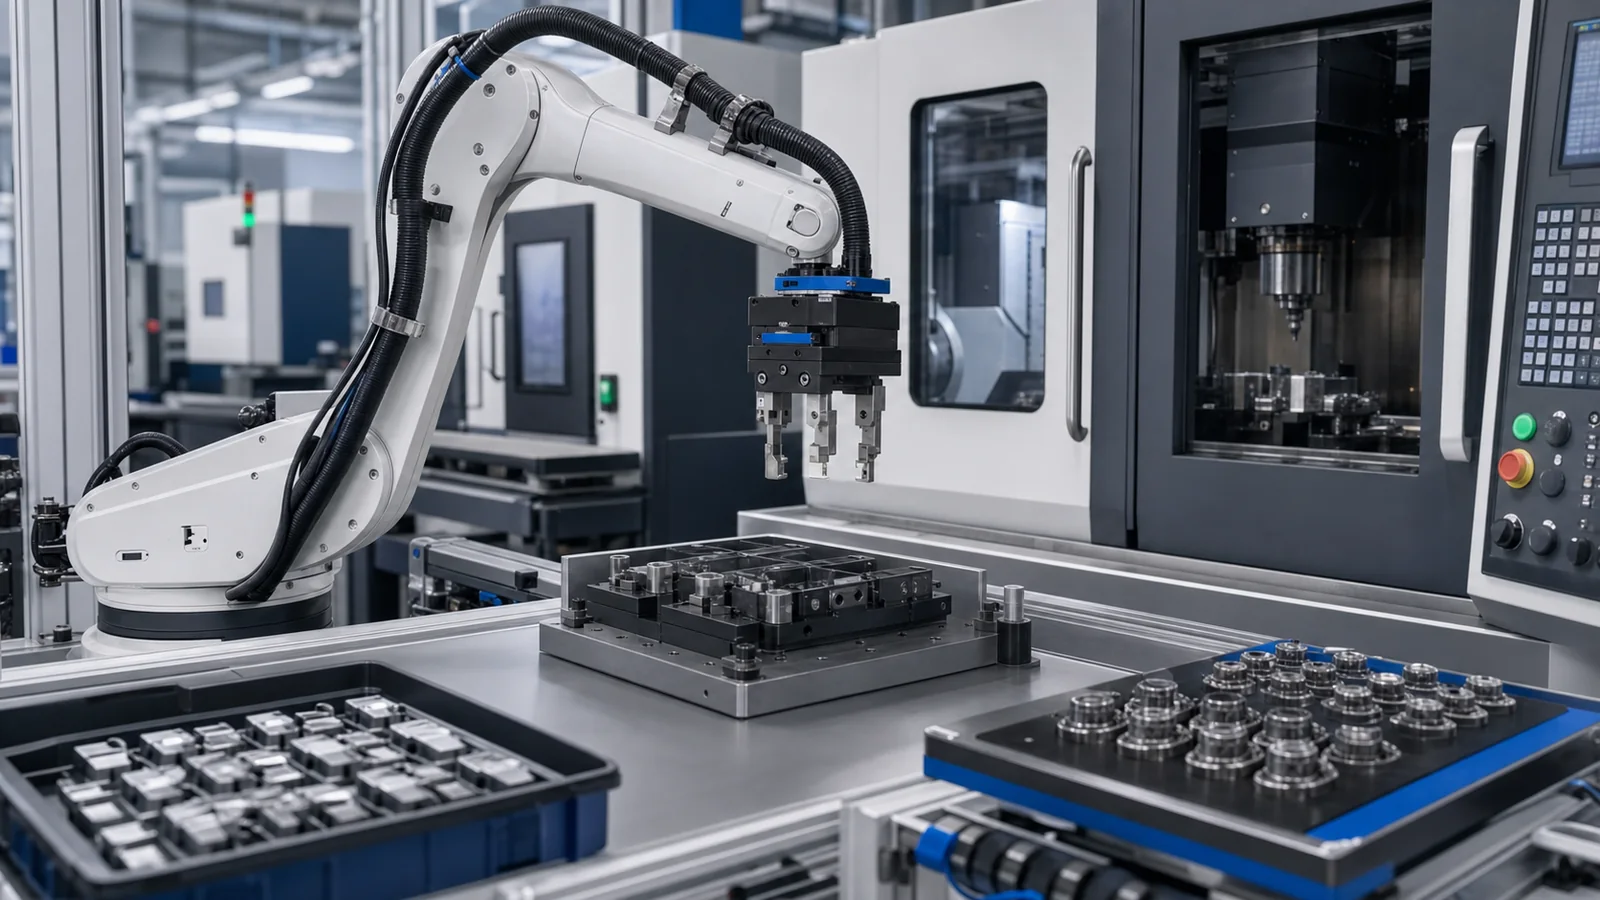
本指南说明硬件选型前如何分析节拍。生产系统不同,不存在适用于所有项目的固定改善比例;重点是判断抓取、自动化和工件夹持决策在哪些环节能产生可持续价值。
1. 先测量完整流程
按来料、抓取、转运、放置、夹紧、加工、卸料、检测、包装和复位绘制全过程,并分别记录人工、设备、机器人、等待和通信时间。最显眼的搬运动作不一定是瓶颈。
若切削时间占主导,更快的夹爪未必提高产出;若人工找正耗时,夹具或零点定位更关键;若机器人等待机门或信号,限制因素可能在控制集成。
2. 区分增值与非增值时间
增值时间直接改变产品;等待、寻找、人工对正、多余移动、重复换型、因定位不稳增加的检测,以及信息延迟,都属于非增值时间。自动化应优先减少那些可以稳定消除的非增值环节。
并非所有非增值时间都能删除,部分等待服务于安全或质量。正确目标是在不牺牲过程稳定性的前提下减少时间。
3. 改善工件供给与呈现
工件的摆放方式决定夹爪或操作员能否快速、稳定地抓取。规范料盘、托盘、定位巢或输送线可减少寻找、转向与空抓;某些项目中,改善供料比更换夹爪更有效。
节拍讨论中必须说明工件如何进入和离开。若姿态随机或相互粘连,系统可能需要视觉、机械导向或不同的搬运概念。
4. 让抓取方案匹配真实动作
夹爪必须在实际加速度、姿态和路径下稳定保持工件。未经稳定性核对就追求更小、更快,可能增加故障;过度放大的夹爪又会增加重量、限制机器人速度、拉长工具并压缩可达空间。
节拍改善应综合夹爪尺寸、夹指、反馈与工具叠加,目标是稳定完成动作,而不是只追求最高速度。
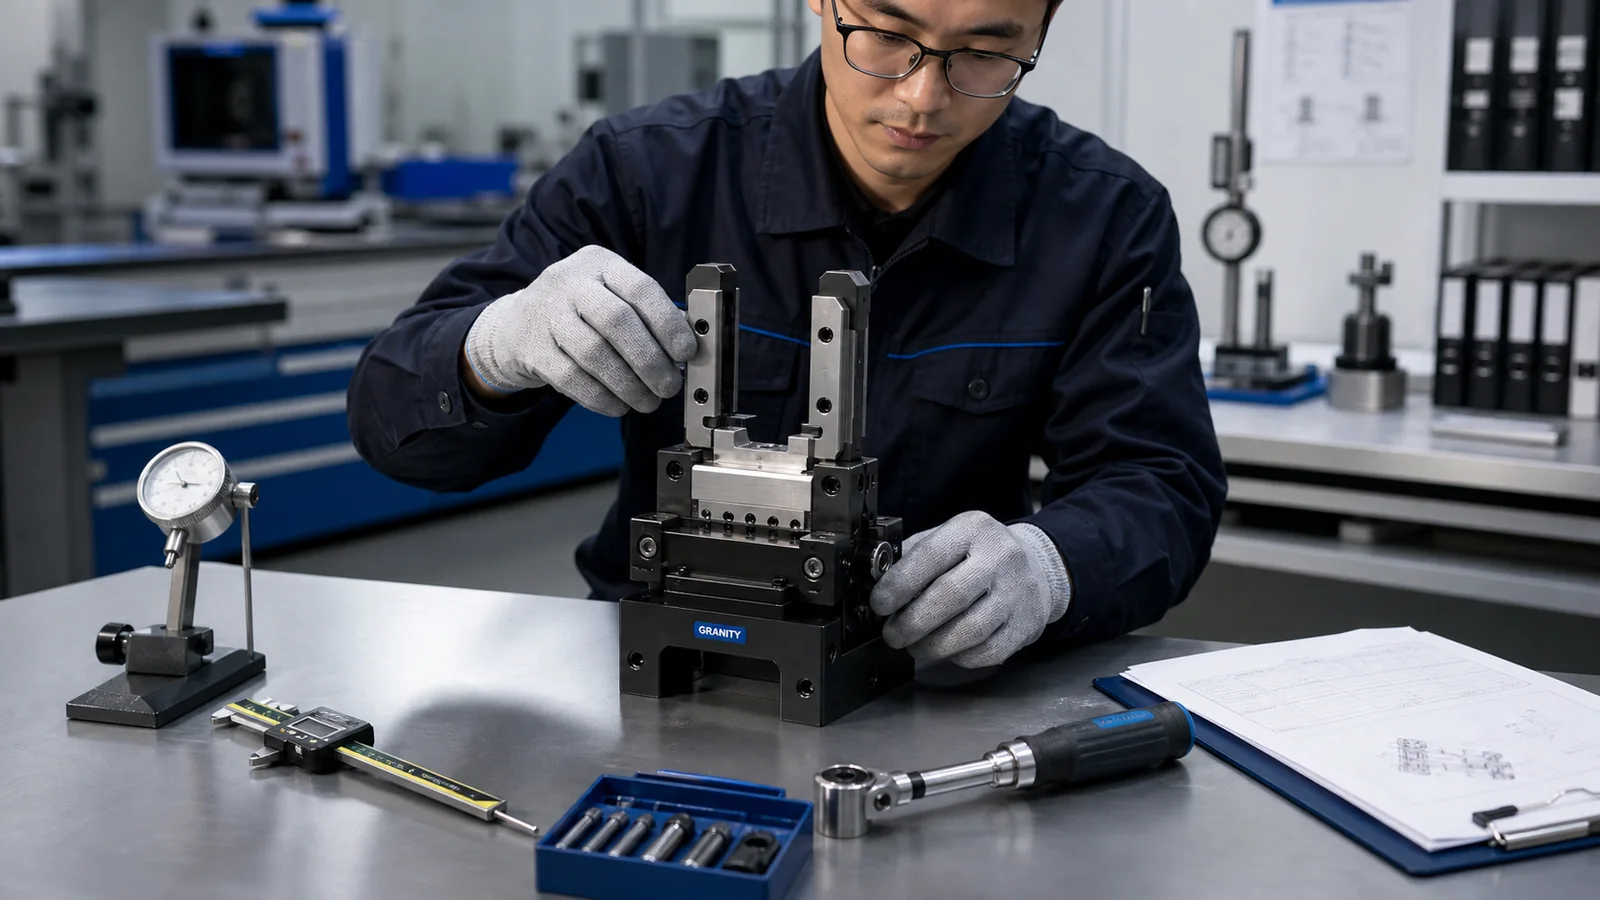
选择硬件改善项前,分别量化加工、搬运、换型、等待和质量恢复时间。
5. 降低夹具换型与准备时间
工件夹持对节拍的影响不止切削。多品种小批量生产中,夹具安装、找正、夹紧与确认可能占用大量时间;合理应用零点定位、模块化夹具和统一基准可减少这些环节。
调整硬件前,明确换夹频率、操作人员、找正步骤和常见错误。有效改善通常建立在可重复流程上,而不是某一个夹紧元件。
6. 审查运动与可达
检查机器人或执行器是否存在多余行程、接近角度不佳,或因避碰而绕行。缩短路径不能牺牲安全间隙和异常恢复;平稳可靠的运动通常优于造成停机的激进参数。
可达限制可能来自机门、夹具、线缆、气管、传感器和工件几何。良好的布局往往能在不增加机械风险的情况下缩短节拍。
7. 用反馈消除隐性等待
工件存在、夹指位置、夹具夹紧和机床就绪信号可减少不确定性。没有反馈时,程序往往依赖保守延时或人工干预;信号清楚后,工序之间才能更有把握地衔接。
反馈必须针对真实失效模式。夹指动作到位不等于工件正确落座;应先定义系统必须知道什么,再选择传感方式。
8. 减少信息摩擦
节拍问题不仅发生在现场。图纸、CAD、数据表、型号和询价信息不完整,也会拖慢工程决策。结构化的 RFQ 与 CAD 申请,可以缩短从产品兴趣到工程评审的周期。
供应商与项目团队应保持清晰的应用资料和可复用的产品资产流程,避免工程人员反复重建同一信息。
9. 节拍项目资料清单
准备当前工序及各步时间、机床类型、工件、搬运方式、夹具方式、机器人或执行器、问题环节、目标改善、产量,以及质量与安全约束。
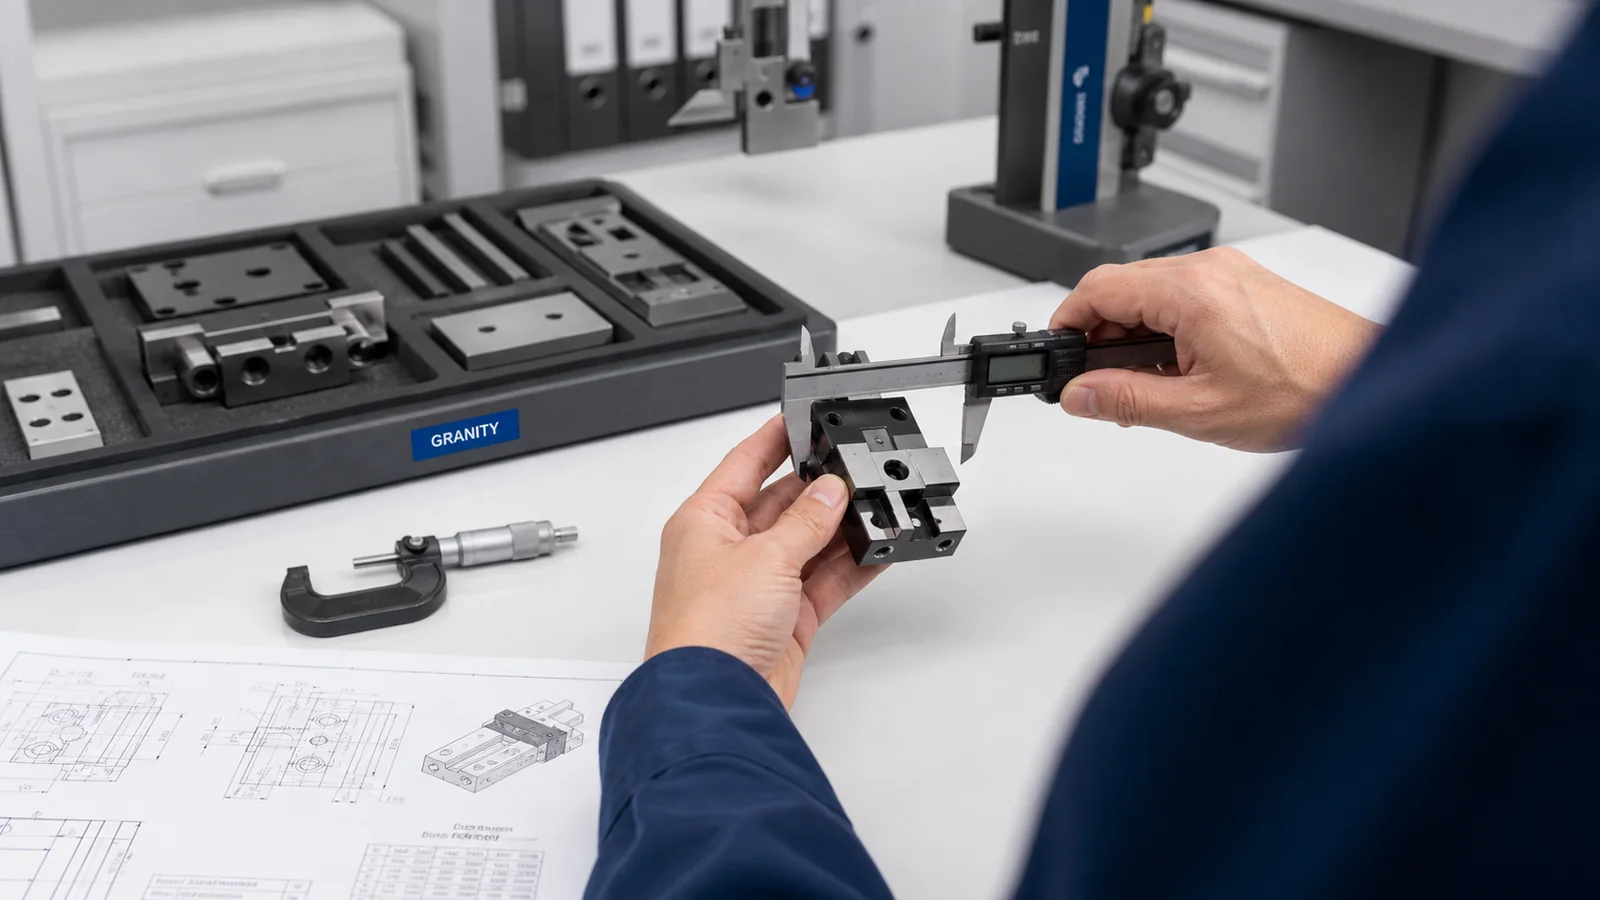
只有把真实加工、搬运、等待和异常恢复时间分开,才应进入硬件变更。
10. 避免虚假的节拍改善
不要删除防错检查来换取时间,不要在未核对夹持稳定性时提高机器人速度,不要以重复定位为代价缩短换型,也不要把一次成功循环当成量产可靠性的证明。
可持续改善来自减少正确的时间,同时保持过程稳定、可维护、易理解。
11. 把产品选择视为流程决策
产品会影响节拍,但不能脱离流程。夹爪可通过稳定取件和优化路径减少搬运时间;工具快换可减少多工具单元的人工干预;零点定位可在夹具流程标准化后降低换型时间。
不要只问“哪个产品最快”,而应问“哪个环节慢、不稳或难以重复,哪个产品系列能够解决根因”。这样可避免用硬件掩盖流程问题。
12. 用 CAD 支持时间分析
CAD 可用于估算可达、碰撞、夹具空间和工具叠加,也能发现夹爪或夹具位置是否迫使机器人走更长路径。它服务于布局思考与工程评审,不用于承诺必然速度。
申请 CAD 时说明工件流转、机床条件和当前瓶颈。换型项目附夹具与工作台布局,搬运项目附机器人或执行器路径概念;时间问题越具体,模型评审越有效。
13. 建立分层改善清单
把改善项分为快速调整、工程变更和资本投入。前者可包含规范供料和操作步骤;工程变更可包含夹指、夹具、反馈或工具叠加;资本投入可包含机器人、快换、零点系统或新工装架构。
分层能够避免在简单根因尚未解决前过度投资,也帮助供应商判断这是紧急采购、早期工程评审还是长期生产改善。
14. 把分析转化为 RFQ
瓶颈和目标明确后,RFQ 应写明应用、产品系列方向、数量、节点和技术约束,并标出仍未确定的部分。例如已确定需要零点装夹,但夹具尺寸和机床接口仍需评审。
清晰的 RFQ 让 GRANITY 能够组织务实响应:销售核对数量和节点,工程补齐技术缺口,CAD 与数据表申请也始终服务于真实效率目标。
15. 保持改善可量化
每个节拍项目都应定义如何观察成功,例如换型更短、人工接触更少、装载更可预测、工序等待减少或设备利用率提高。指标无需复杂,但必须让工程与采购理解项目价值。
当成功标准可量化,团队就能判断下一步是调整抓取、研究快换、改善工装、开展 CAD 评审还是正式询价,把宽泛的效率目标拆成工程动作。
结论
节拍改善应从流程测量开始。真实瓶颈可见后,再决定优先改善抓取、自动化、工件夹持、布局、反馈还是信息流。GRANITY 通过工程咨询、CAD 申请与 RFQ 支持把过程分析转化为可执行决策,并避免过早锁定产品。
建议下一步
正在推进节拍改善项目?
提交现有流程和目标,开始工程评审。
联系工程团队申请报价