Produktivitätsleitfaden
Taktzeit reduzieren, ohne neue Automationsrisiken zu schaffen
Taktzeitverbesserung soll Durchsatz erhöhen, ohne instabile Handhabung, unzuverlässige Spannung, übermäßigen Verschleiß oder unwartbare Abläufe zu erzeugen.
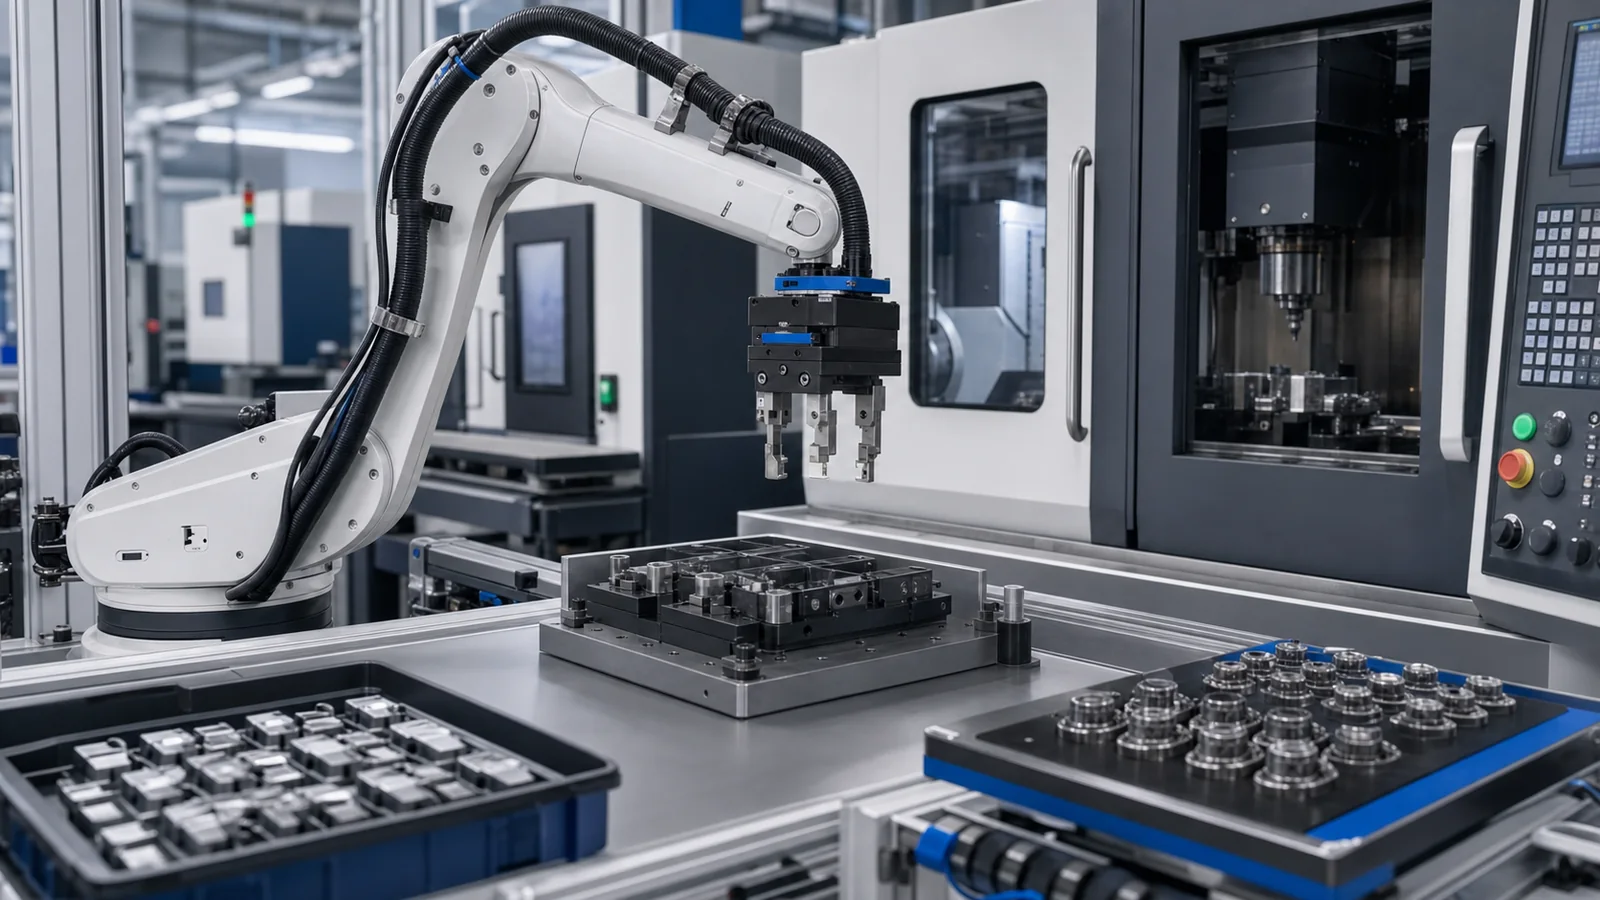
Der Leitfaden erklärt die Analyse vor der Hardwareauswahl. Er verspricht keine pauschale Verbesserung, weil der Gesamttakt vom vollständigen Produktionssystem abhängt.
1. Gesamtprozess messen
Teileingang, Greifen, Transfer, Einlegen, Spannen, Bearbeitung, Entladen, Prüfung, Verpackung und Rücksetzen als eine Sequenz erfassen.
Trennen Sie Bedienzeit, Maschinenzeit, Robotermotion, Wartezeit und Informationsverzug. Sichtbare Bewegung ist nicht automatisch der Engpass.
2. Wertschöpfende und nicht wertschöpfende Zeit trennen
Warten, Suchen, Ausrichten, unnötige Wege, wiederholtes Rüsten und Nacharbeit sind typische Ansatzpunkte.
Sicherheits- und Qualitätszeiten dürfen nicht blind entfernt werden; Ziel ist zuverlässige Reduktion ohne Stabilitätsverlust.
3. Teilebereitstellung verbessern
Geordnete Trays, Paletten, Nester oder Förderer können Suche, Orientierung und Fehlgriffe reduzieren.
Beschreiben Sie Ein- und Auslauf. Zufällige Lage kann zusätzliche Führung, Vision und Wiederanlaufkonzepte verlangen.
4. Greifen an reale Bewegung anpassen
Kleinere oder schnellere Greifer können bei unzureichender Stabilität Ausfälle erhöhen; übergroße Werkzeuge belasten Roboter und Zugang.
Größe, Finger, Sensorik und Werkzeugaufbau auf stabile Bewegung statt maximaler Einzelgeschwindigkeit ausrichten.
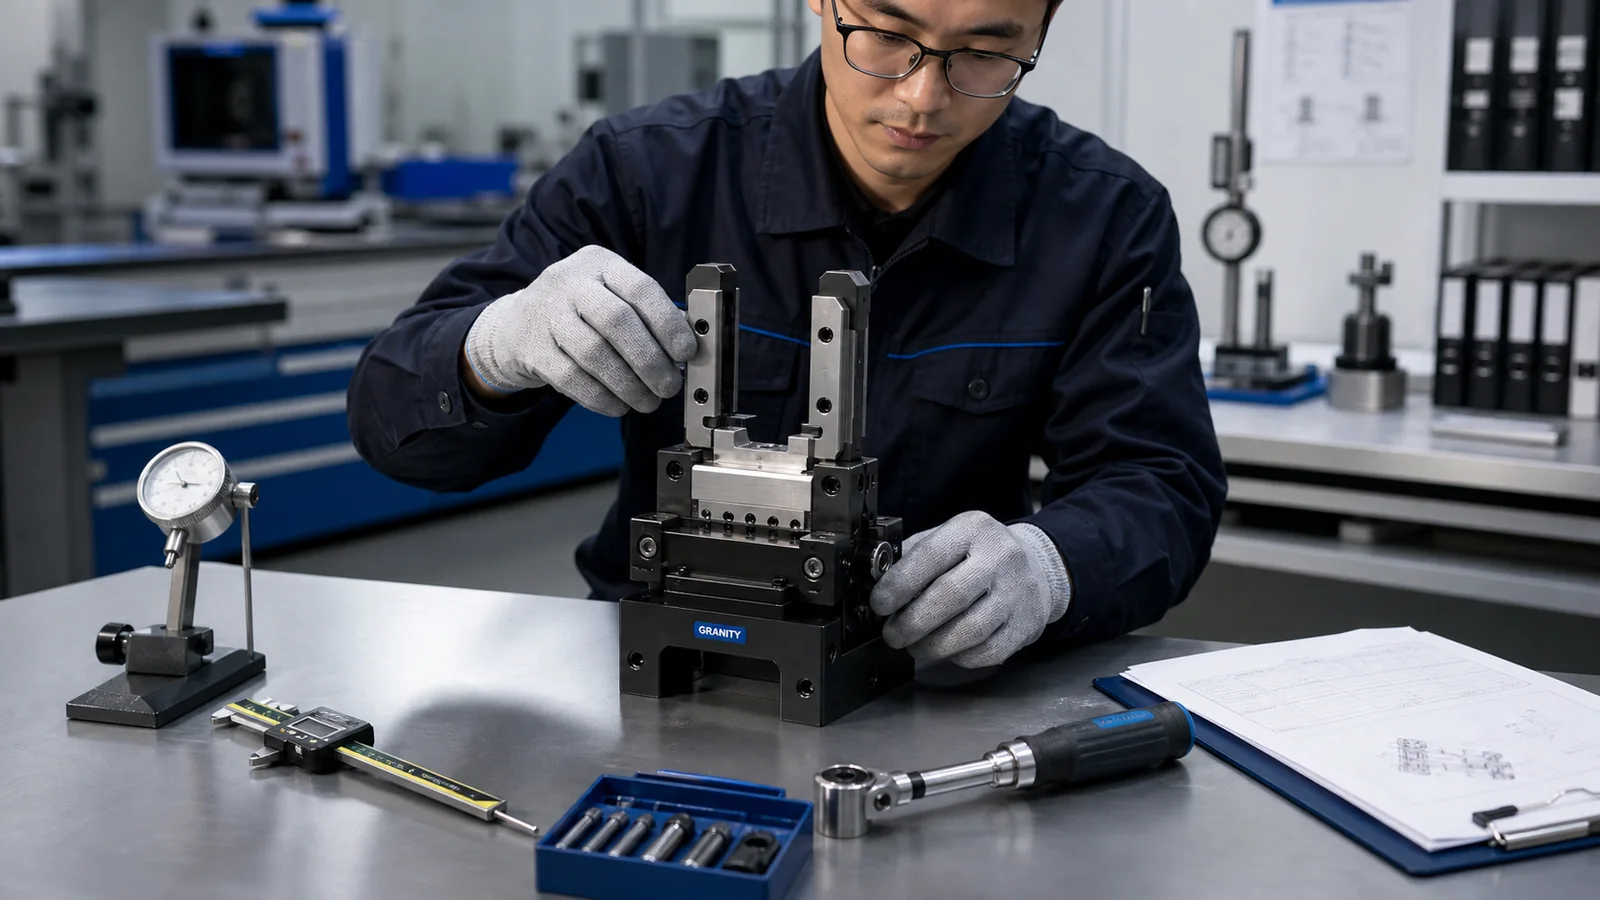
Maschinen-, Handhabungs-, Rüst-, Warte- und Nacharbeitszeit getrennt erfassen, bevor Hardware verbessert wird.
5. Vorrichtungswechsel und Rüsten verkürzen
Ausrichten, Spannen und Prüfen können bei Variantenfertigung erhebliche Zeit beanspruchen. Nullpunkt- und modulare Konzepte helfen nur mit standardisiertem Ablauf.
Wechselhäufigkeit, Bediener, Ausrichtungsschritte und bekannte Fehler vor der Hardwareentscheidung dokumentieren.
6. Bewegung und Zugang prüfen
Unnötige Wege und schlechte Anfahrwinkel verlängern den Takt; zu aggressive Verkürzung kann Freiraum und Wiederanlauf verschlechtern.
Maschinentür, Vorrichtung, Leitungen, Sensorik und Werkstückgeometrie in die Layoutprüfung einbeziehen.
7. Rückmeldung gegen versteckte Wartezeit
Teile-, Backen-, Spann- und Maschinenbestätigung kann konservative Wartezeiten und Bedienereingriffe reduzieren.
Die Rückmeldung muss den tatsächlichen Fehler erkennen; Backenbewegung allein bestätigt nicht immer korrekten Sitz.
8. Informationsreibung reduzieren
Unvollständige Zeichnungen, CAD-Anfragen, Modellauswahl und Angebotsdaten verzögern Engineering ebenso wie physische Wartezeit.
Strukturierte Projekt- und Dokumentenwege vermeiden, dass Informationen mehrfach gesucht oder neu aufgebaut werden.
9. Checkliste für die Taktanfrage
Prozessfolge, Zeit je Schritt, Maschine, Werkstück, Handhabung, Vorrichtung, Robotik, Problemstelle, Ziel, Volumen und Qualitätsgrenzen vorbereiten.
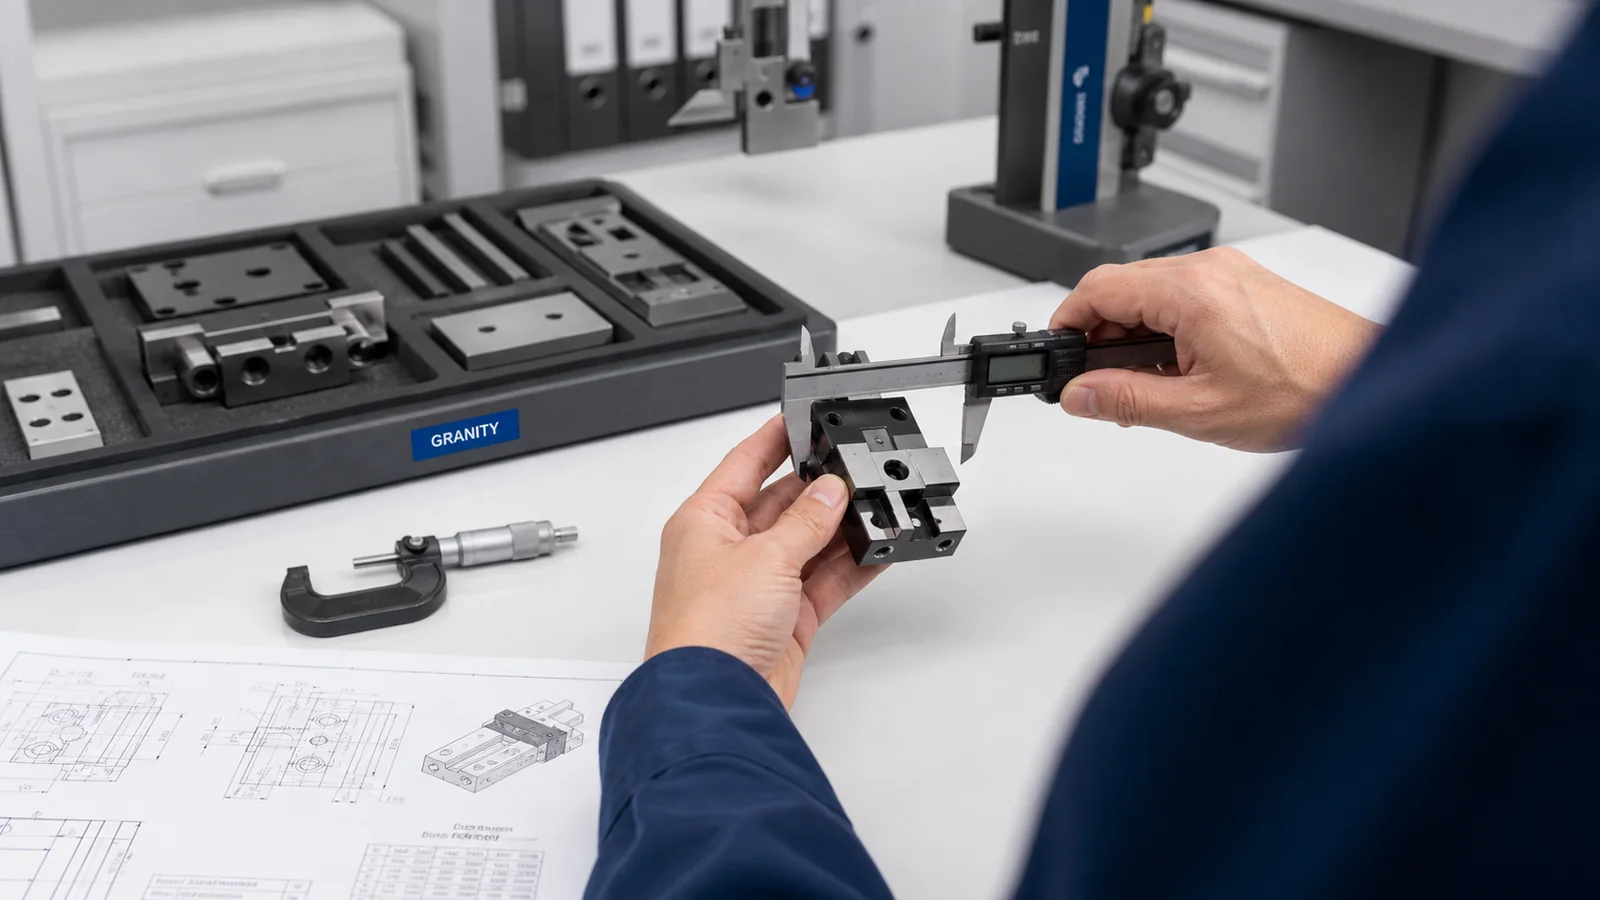
Erst nach Trennung von Maschine, Handhabung, Warten und Wiederanlauf über Hardwareänderungen entscheiden.
10. Scheinverbesserungen vermeiden
Keine Qualitätsprüfung entfernen, Robotergeschwindigkeit ohne Greifprüfung erhöhen oder Rüstzeit auf Kosten der Wiederholbarkeit reduzieren.
Ein einzelner schneller Zyklus beweist keinen robusten Produktionsprozess.
11. Produktauswahl als Prozessentscheidung
Greifer, Werkzeugwechsler oder Nullpunktspannung verbessern nur dann, wenn sie eine identifizierte Ursache im Ablauf adressieren.
Fragen Sie nicht nach dem schnellsten Produkt, sondern nach dem langsamsten oder instabilsten Prozessschritt und der passenden Familienrichtung.
12. CAD und Engineering für Zeitstudien
CAD zeigt Reichweite, Kollision, Vorrichtungszugang und Werkzeuglänge und kann unerwartet lange Bewegungen sichtbar machen.
Fügen Sie Engpass und Prozessfluss zur CAD-Anfrage hinzu, ohne aus Layoutdaten garantierte Geschwindigkeit abzuleiten.
13. Verbesserungen priorisieren
Trennen Sie schnelle organisatorische Änderungen, Engineering-Änderungen und Investitionen. So werden einfache Ursachen vor Kapitalmaßnahmen bearbeitet.
Diese Einordnung zeigt Lieferanten, ob es um kurzfristige Beschaffung, technische Prüfung oder langfristige Produktion geht.
14. Analyse in eine Anfrage überführen
Wenn Ursache und Ziel klar sind, enthält die RFQ Anwendung, Produktrichtung, Menge, Termin, technische Grenzen und offene Punkte.
Vertrieb prüft Menge und Termin, Engineering die Lücken; CAD und Datenblatt bleiben mit demselben Produktivitätsziel verbunden.
15. Verbesserung messbar halten
Erfolg kann kürzere Rüstzeit, weniger Handgriffe, stabilere Beladung, weniger Warten oder bessere Maschinennutzung bedeuten.
Ein klares Maß verwandelt ein allgemeines Produktivitätsziel in konkrete technische Schritte und eine belastbare Angebotsanfrage.
Fazit
Taktzeitverbesserung beginnt mit Prozessaufnahme. Erst danach lässt sich entscheiden, ob Greifen, Automation, Spannung, Layout, Rückmeldung oder Informationsfluss zuerst geändert werden soll.
Empfohlene nächste Schritte
Technikzentrum nutzen, um den Prozess vor Hardwareänderungen zu strukturieren.
Technikzentrum öffnenUrsachen mit Greifen, Automation oder Werkstückspannung verbinden.
Produkte ansehenProzessfolge, Ziel und Grenzen vor der Angebotsanfrage senden.
Technikteam kontaktierenArbeiten Sie an einem Taktzeitprojekt?
Teilen Sie Prozessfolge und Verbesserungsziel für die Prüfung.
Technikteam kontaktierenAngebot anfragen