Mejora de proceso
Cómo reducir el tiempo de ciclo sin trasladar el problema
Reducir segundos en una operación aislada no siempre aumenta la producción. La mejora sostenible comienza midiendo el flujo completo y sus variaciones.
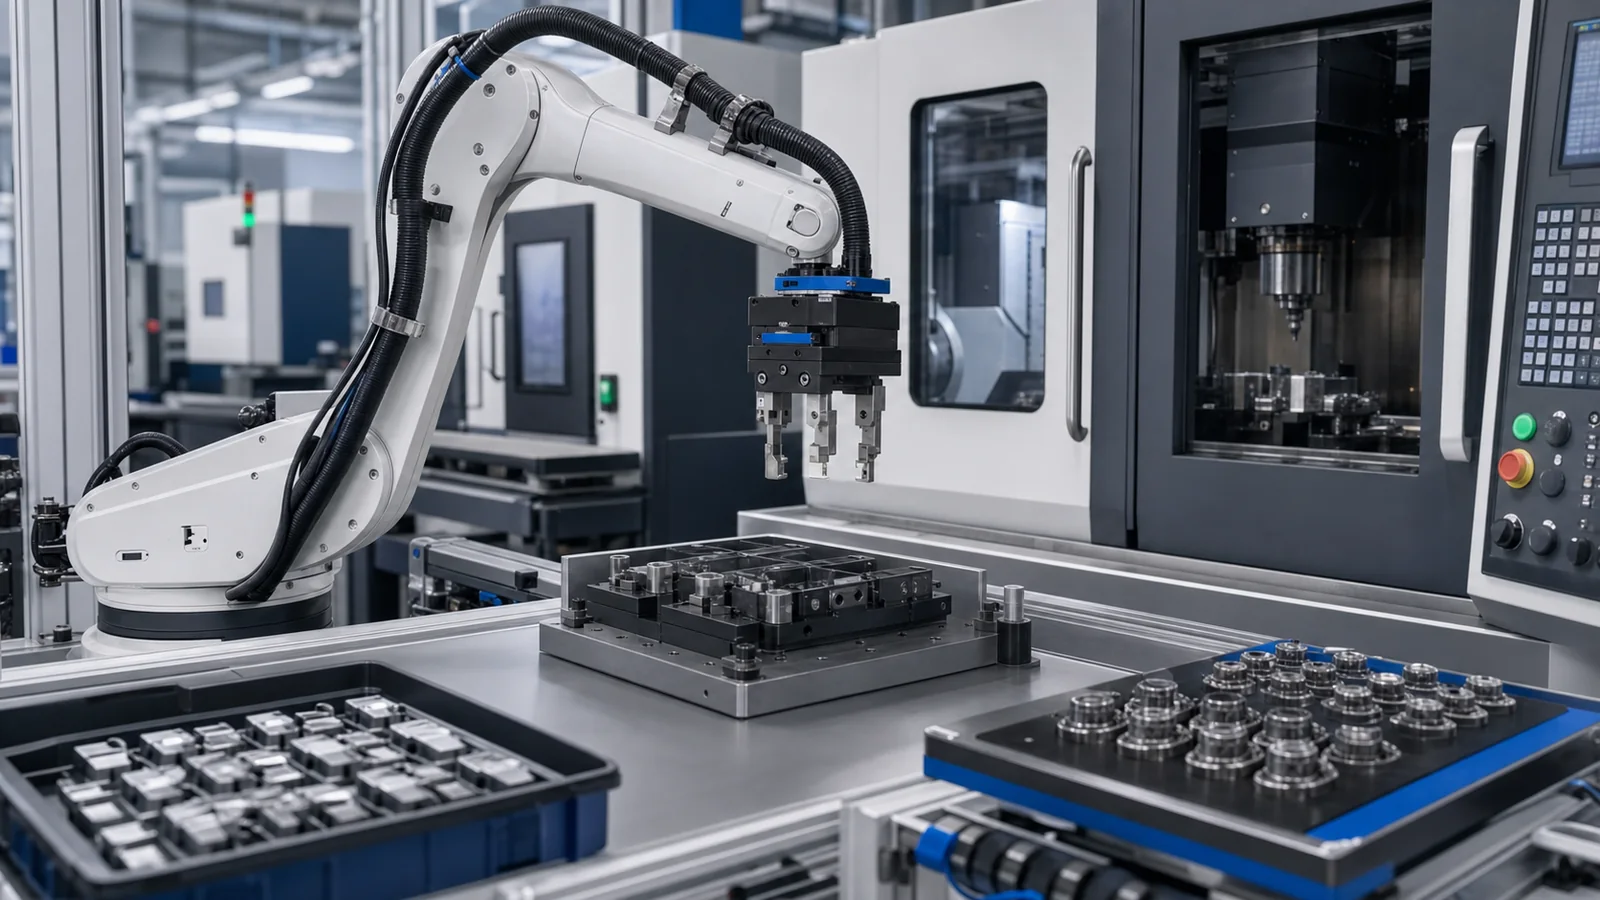
Esta guía propone un método de diagnóstico para equipos industriales. Las decisiones finales requieren datos reales del proceso y validación de ingeniería.
1. Definir el indicador correcto
Aclare si el objetivo es tiempo por pieza, producción por turno, utilización de máquina, tiempo de cambio o plazo total.
Un promedio puede ocultar paradas y dispersión. Registre distribución, frecuencia y condición de cada ciclo.
2. Medir desde un punto común
Utilice el mismo inicio y fin para turnos, referencias y operadores. Separe tiempo automático, manual y de espera.
Vídeo de proceso, señales de máquina y observación directa ayudan a contrastar datos sin asumir dónde está la pérdida.
3. Localizar la restricción real
La operación más visible no siempre limita la salida. Abastecimiento, puerta, fixture, inspección o descarga pueden gobernar el ritmo.
Compruebe cola antes y después de cada etapa y observe qué recurso permanece bloqueado.
4. Distinguir trabajo útil y movimiento
Aproximaciones largas, reorientaciones, aperturas excesivas y dobles manipulaciones consumen tiempo sin transformar la pieza.
Rediseñar posición, dedos o entrega puede eliminar recorrido antes de aumentar velocidad o tamaño del actuador.
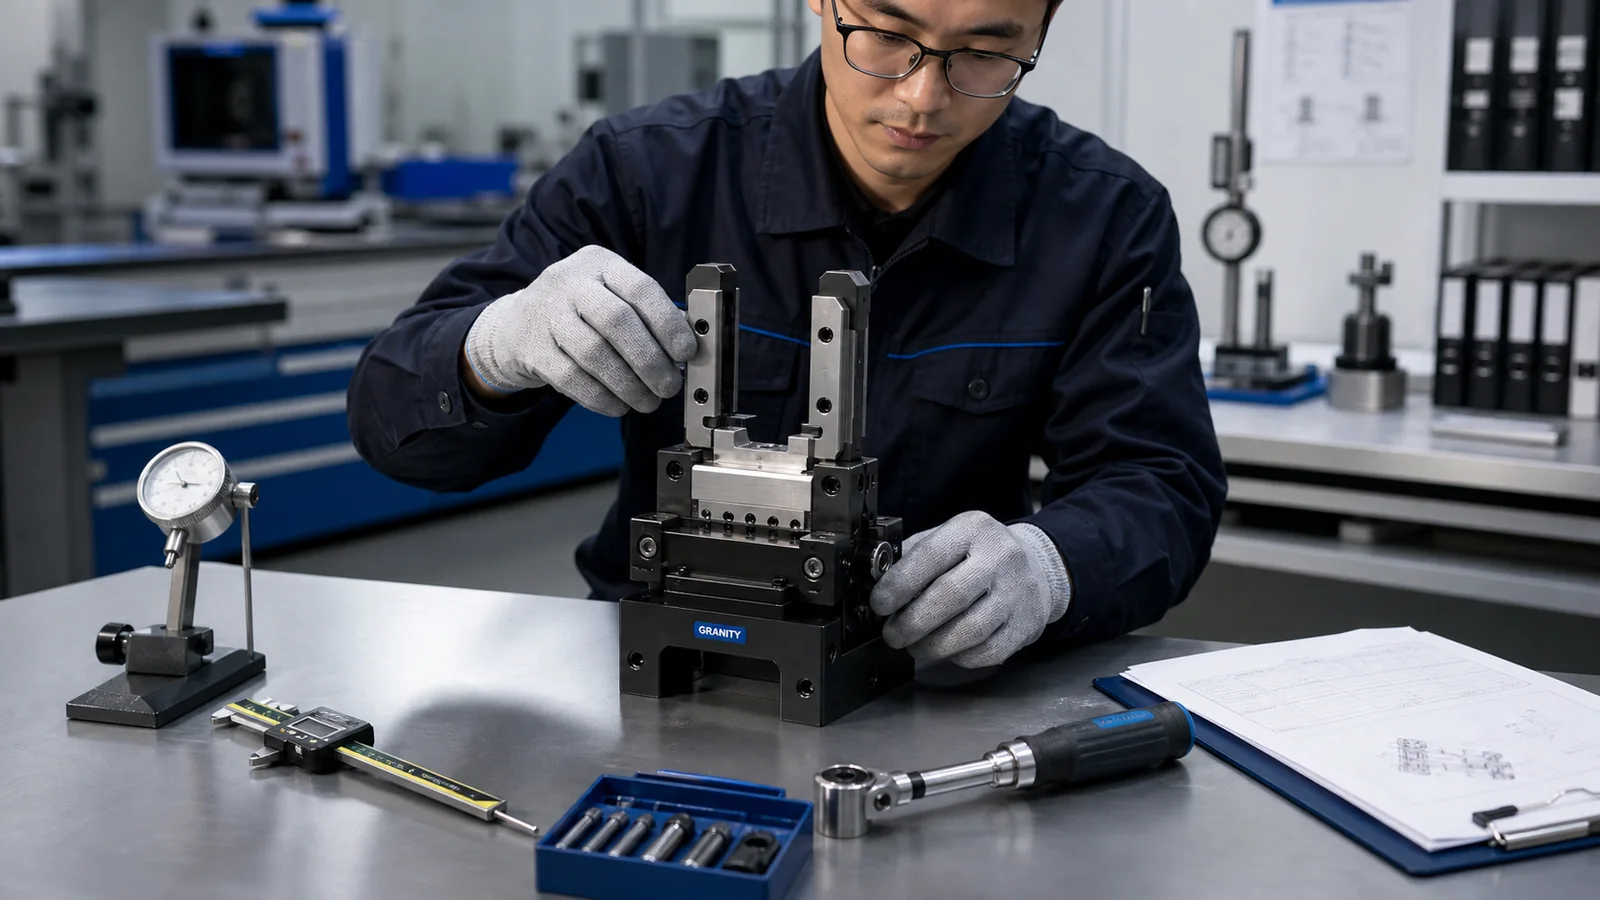
Medir proceso completo, variación y cuellos de botella antes de seleccionar cambios de automatización.
5. Mejorar preparación y cambio
Punto cero, útiles preajustados y referencias claras pueden reducir parada sin alterar el mecanizado.
Evalúe preparación externa, limpieza, confirmación y logística del útil; el componente solo aporta valor dentro de ese método.
6. Optimizar el agarre
El tiempo depende de acceso, apertura necesaria, asentamiento, confirmación y liberación, no solo de velocidad nominal.
Reducir carrera inútil y mejorar el contacto suele ser más estable que exigir movimientos agresivos.
7. Solapar con criterio
Preparar la siguiente pieza, inspeccionar fuera de máquina o mover un útil mientras mecaniza puede recuperar tiempo.
El solape debe respetar seguridad, capacidad de control, espacio y recuperación de fallos.
9. Reducir fricción de información
El ciclo también se alarga cuando faltan planos, CAD, datos, elección de familia o contexto de oferta.
Un flujo repetible de solicitud evita que ingeniería reconstruya la misma información en cada revisión.
10. Lista de datos para analizar el ciclo
Prepare secuencia actual, tiempo por paso, máquina, pieza, manipulación, amarre, robot o actuador, pérdida principal, mejora objetivo, volumen y restricciones.
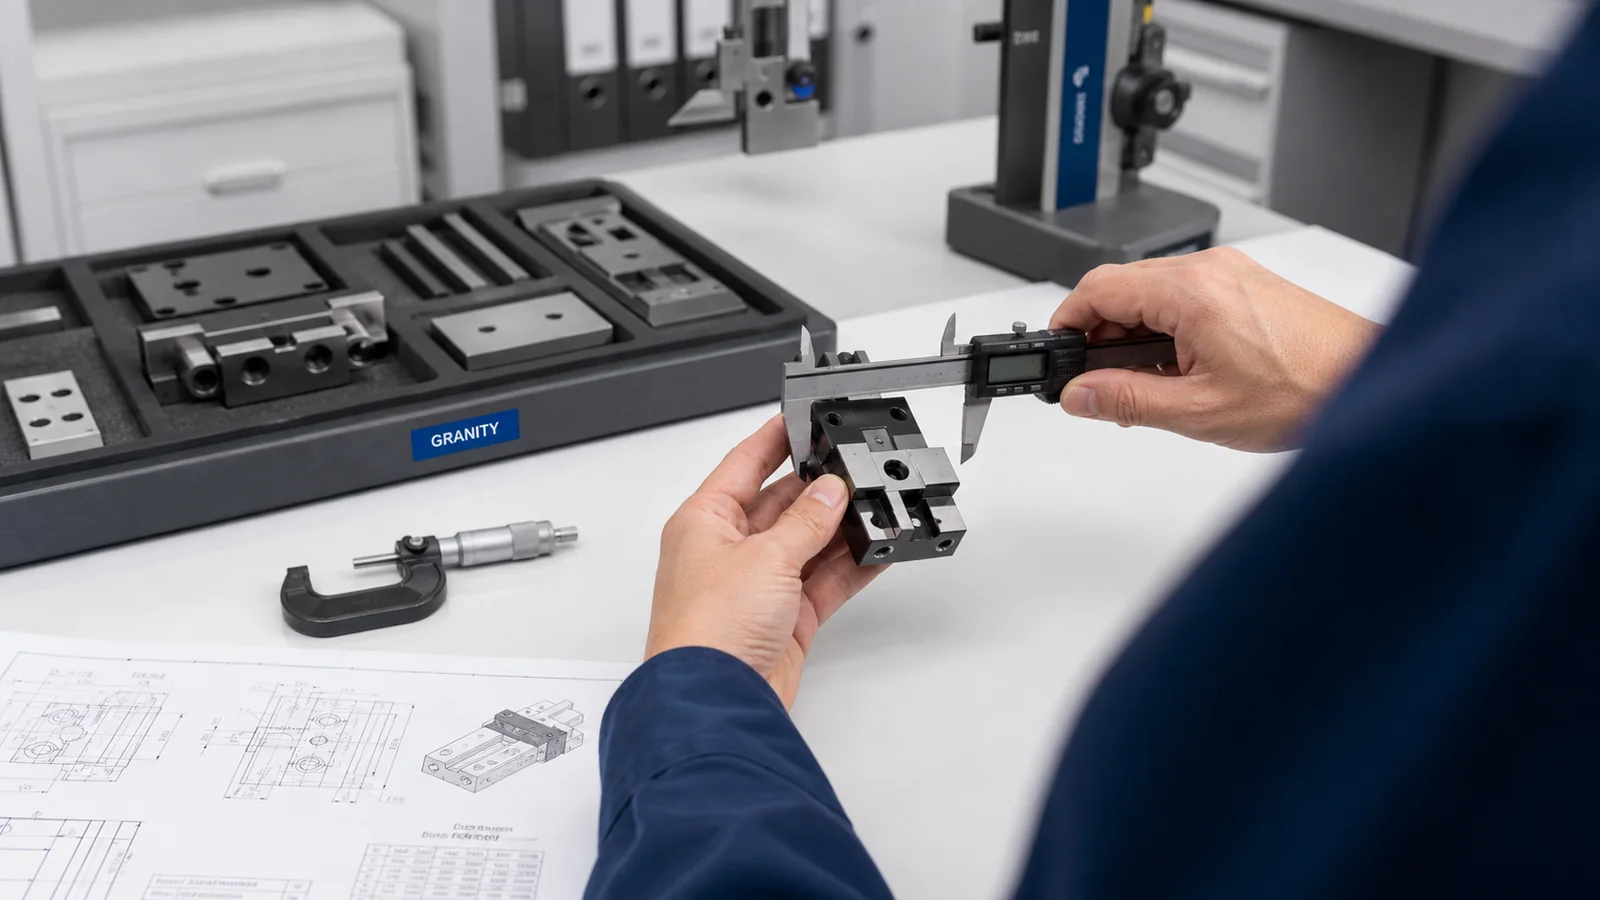
Cambiar hardware solo después de separar tiempo de máquina, manipulación, espera y recuperación.
11. Evitar mejoras falsas
No elimine controles que previenen defectos, no eleve velocidad sin revisar agarre y no sacrifique repetibilidad por reducir preparación.
La mejora sostenible reduce el tiempo correcto sin perder estabilidad, servicio ni comprensión del proceso.
12. Selección de producto como decisión de proceso
Una pinza, un cambiador o un sistema de punto cero aporta valor cuando actúa sobre la causa concreta del retraso.
La pregunta útil es qué parte es lenta o inestable y qué familia puede corregir esa causa, no qué producto es más rápido.
13. CAD e ingeniería para estudios de tiempo
CAD ayuda a revisar alcance, colisiones, acceso y longitud de herramienta, y puede revelar trayectorias mayores de lo previsto.
Incluya flujo, máquina y cuello de botella; para preparación, aporte fixture y mesa, y para manipulación, concepto de trayectoria.
14. Construir una lista práctica de mejoras
Clasifique acciones rápidas, cambios de ingeniería e inversiones: presentación, método, dedos, sensores, fixture, robot o arquitectura de amarre.
Esta clasificación evita comprar hardware antes de resolver causas sencillas y aclara la madurez comercial del proyecto.
15. Convertir el análisis en RFQ
Cuando causa y objetivo sean claros, indique aplicación, familia, cantidad, fecha, restricciones y aspectos aún abiertos.
El contexto permite coordinar revisión comercial, brechas técnicas y solicitudes CAD con el objetivo de productividad.
16. Mantener la mejora medible
Defina éxito como menos preparación, menos intervenciones, carga más estable, menor espera o mejor utilización.
Una medida clara convierte el objetivo general en decisiones sobre agarre, cambio, amarre, CAD o cotización.
Conclusión
La reducción de ciclo comienza con el mapa del proceso. El cuello de botella visible permite decidir si mejorar agarre, automatización, amarre, layout, señales o información.
Próximos pasos recomendados
Usar el Centro Técnico para estructurar el proceso antes de cambiar hardware.
Abrir Centro TécnicoRelacionar causas del ciclo con mejoras de agarre, automatización o amarre.
Ver productosCompartir secuencia, objetivo y restricciones antes de pedir oferta.
Contactar con ingeniería¿Está trabajando en un proyecto de tiempo de ciclo?
Comparta secuencia y mejora objetivo para revisión.
Contactar con ingenieríaSolicitar cotización