Anwendungsleitfaden
CNC-Maschinenbeschickung systematisch planen
Maschinenbeschickung verbindet Werkstückbereitstellung, Greifer, Roboter, Maschinentür, Werkstückspannung, Signale und Auslauf. Ein belastbares Projekt beginnt beim Gesamtprozess.
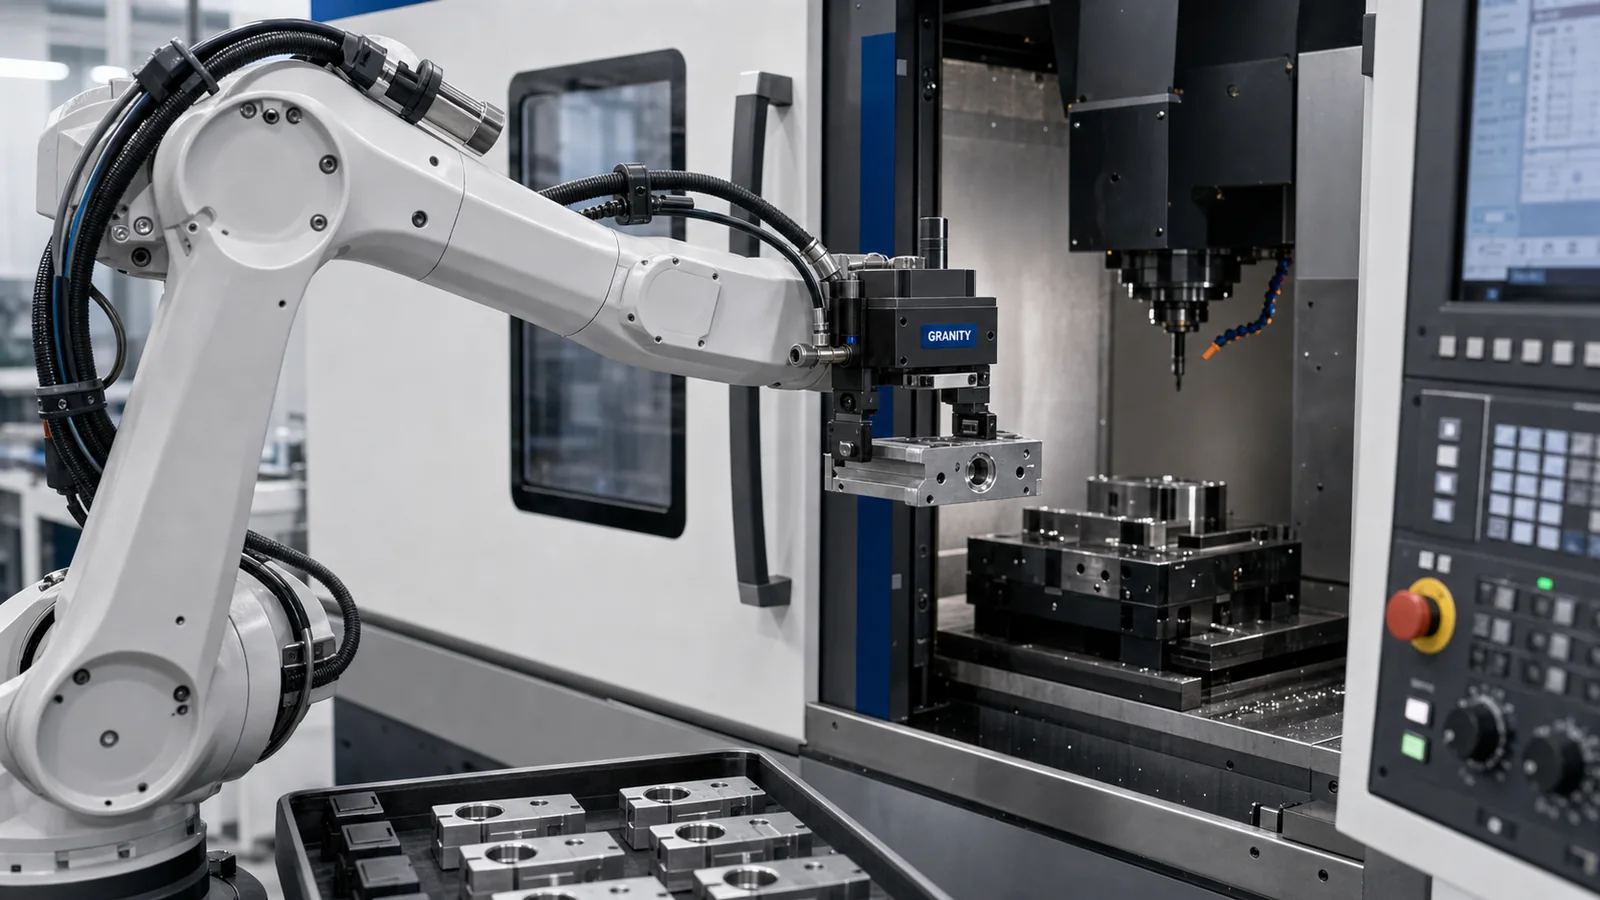
Der Leitfaden unterstützt erste Projektgespräche ohne pauschale Takt- oder Leistungsversprechen. Verbindliche Aussagen folgen aus bestätigten Anwendungs- und Produktdaten.
1. Prozessgrenze definieren
Legen Sie fest, wo das Teil bereitliegt, welche Schritte automatisiert werden und wo der Prozess endet.
Ein- und Auslauf, Prüfung, Reinigung, Ausschusspfad und Bedienereingriff müssen Teil derselben Ablaufbeschreibung sein.
2. Werkstückfluss verstehen
Roh- und Fertigteil können unterschiedliche Oberflächen, Temperaturen, Späne und Greifstellen besitzen.
Beschreiben Sie Varianten, Orientierung, Masse, Präsentation und gewünschten Ablageort, bevor die Greifstrategie feststeht.
3. Passende Greifstrategie wählen
Außen- oder Innengriff, Formschluss, Doppelgreifer oder Sonderfinger hängen von Teil und Ablauf ab.
Greifkraft, Fingerlänge, Sensorik und Robotermotion müssen gemeinsam geprüft werden; ein Katalogbild reicht nicht.
4. Maschinenzugang prüfen
Türöffnung, Spannmittel, Werkzeugraum, Störkonturen und verfügbare Signale bestimmen die reale Machbarkeit.
Klären Sie automatische Tür, Maschinenfreigabe, Spannbetätigung und Ablaufbestätigung vor der Hardwareliste.
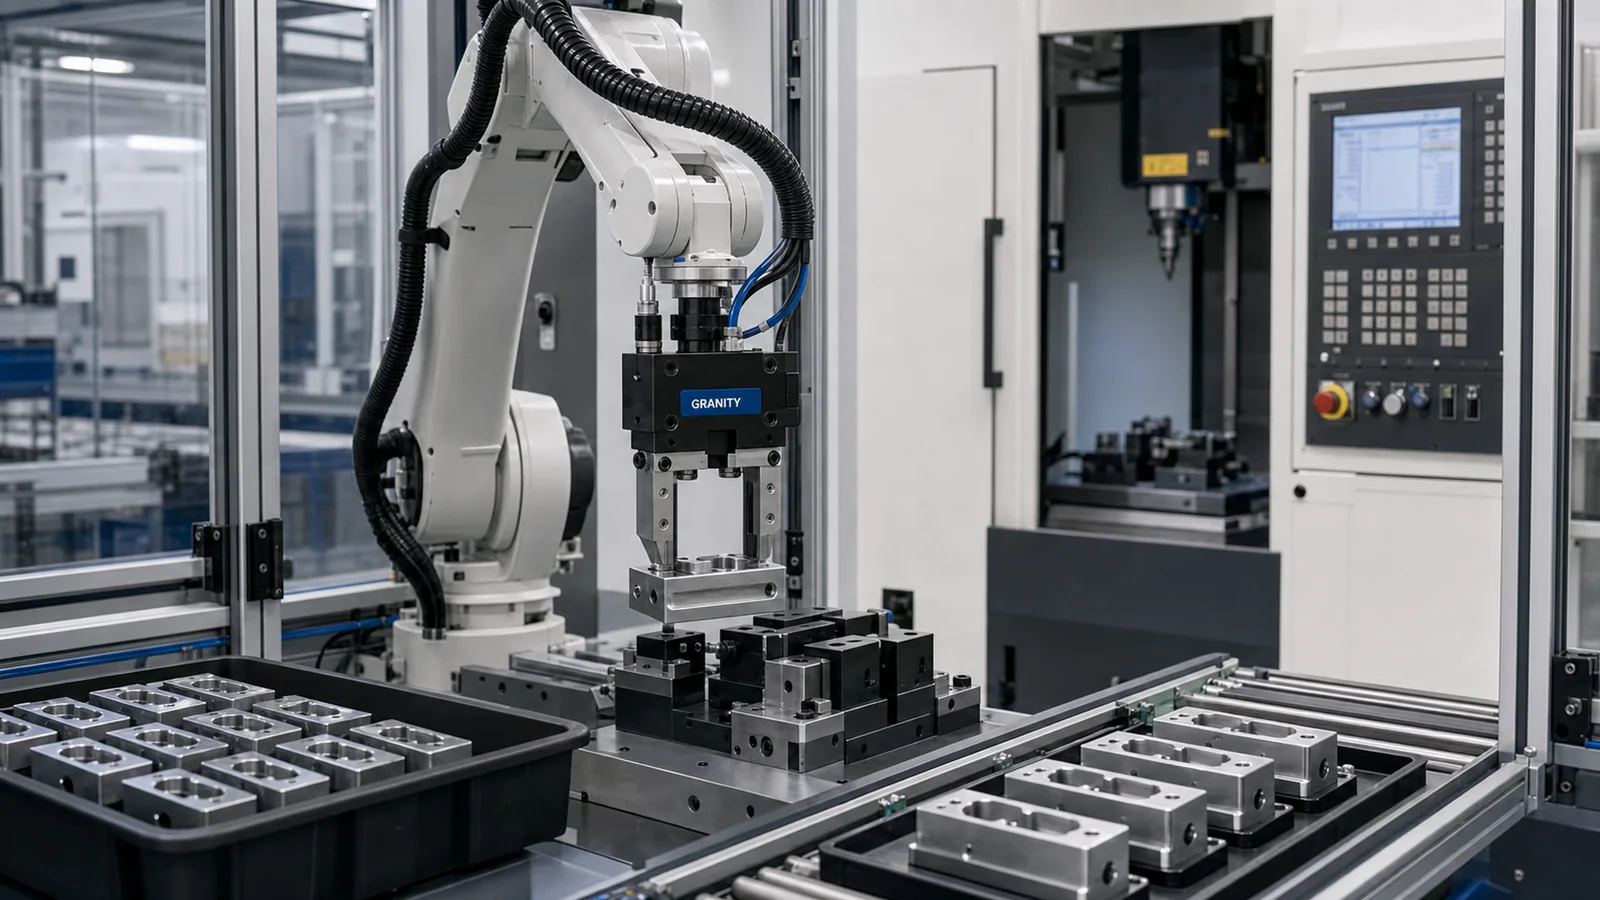
Teilebereitstellung, Greifflächen, Maschinenzugang und Rückmeldesignale vor dem robotseitigen Aufbau definieren.
5. Teilebereitstellung ist ein Kernprozess
Tablett, Förderband, Palette, Zuführung oder manuelle Ablage beeinflussen Greifer, Vision und Wiederanlauf.
Stabile Präsentation reduziert Komplexität. Zufällige Lage kann zusätzliche Sensorik und Fehlerbehandlung verlangen.
6. Bestätigung und Fehlerbehandlung
Der Ablauf muss Pick, Einlegen, Spannen, Bearbeitung, Entladen und richtigen Ausgang bestätigen können.
Definieren Sie Reaktion auf fehlendes Teil, Türstörung, Maschinenalarm, Fehlgriff und blockierte Vorrichtung.
7. Werkstückspannung koordinieren
Die Vorrichtung muss Roboterzugang, wiederholgenaue Lage und zuverlässige Spannung ermöglichen.
Greifer, Spannmittel und Maschinenschnittstelle gemeinsam entscheiden, damit keine Integrationslücke zwischen Lieferumfängen entsteht.
8. Taktzeit als System messen
Robotermotion, Tür, Greifen, Spannen, Maschinenzeit, Prüfung und Rücklauf bilden den Gesamttakt.
Ein schneller Einzelhub verbessert nichts, wenn Maschine oder Teilebereitstellung den Engpass bestimmen.
9. Erste Anfrage vorbereiten
Maschinentyp, Werkstückzeichnung, Roh- und Fertigzustand, Präsentation, Auslauf, Robotersituation, Ziel, Menge, Termin und CAD-Bedarf senden.
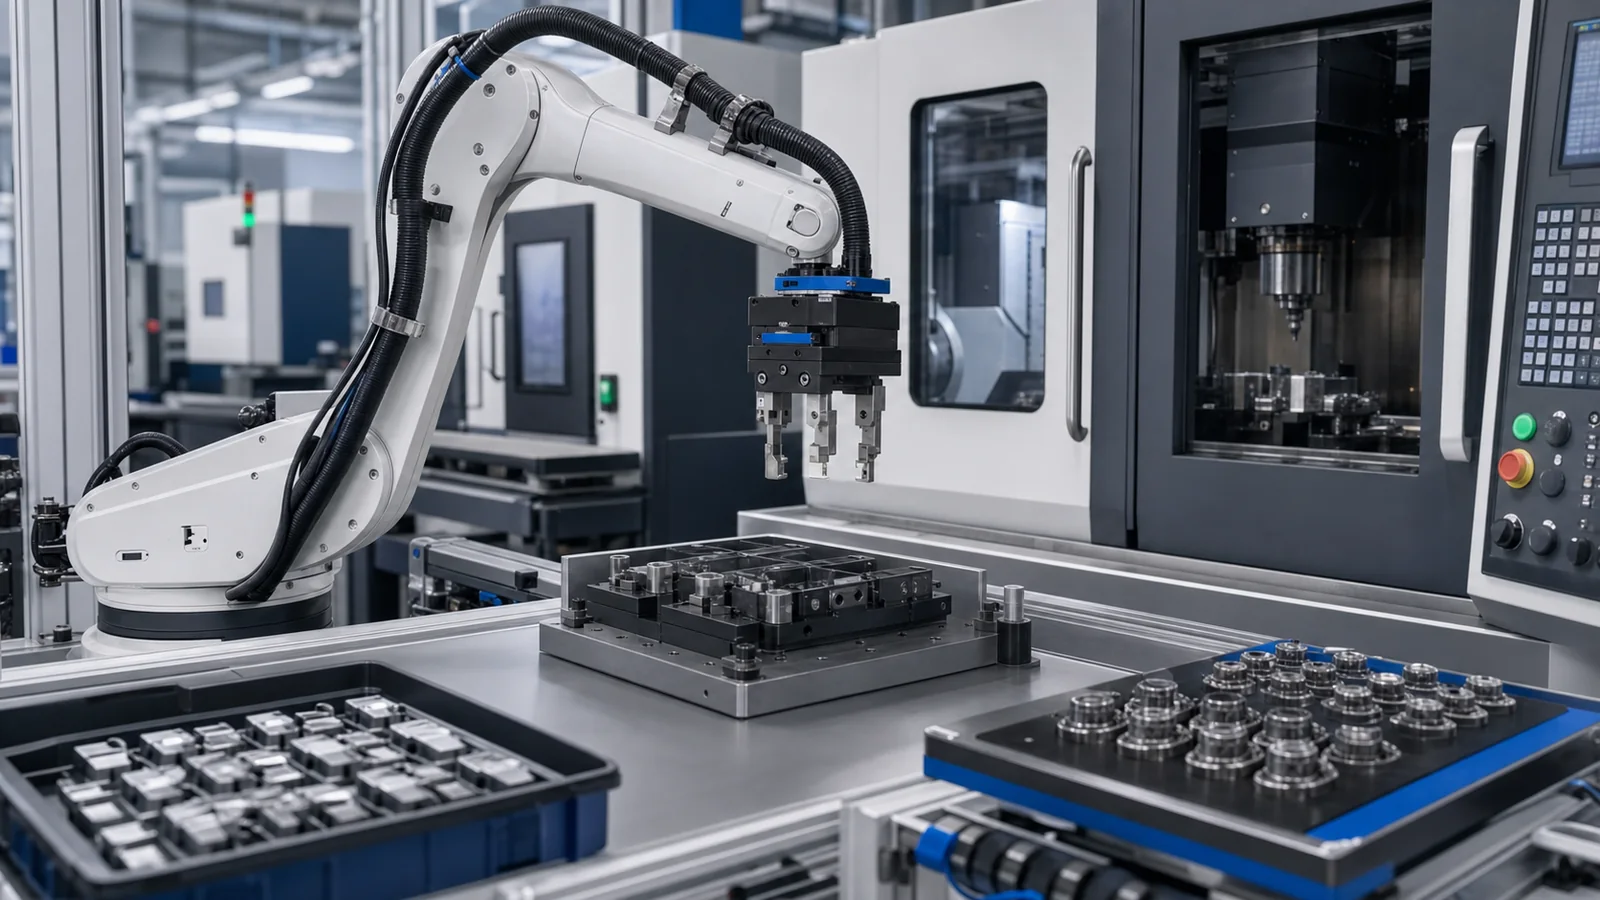
Eine Maschine, eine Werkstückfamilie und ein messbares Handhabungsproblem bilden einen kontrollierbaren Start.
10. Praktischer Einstieg
Wählen Sie stabile Teilebereitstellung, klare Maschinensignale und begrenzte Varianten. Erweiterungen folgen nach einem belastbaren Grundablauf.
11. CAD für frühe Prüfung
CAD verbindet Roboter, Greifer, Werkzeugaufbau, Vorrichtung, Tür und Teilebereitstellung in einer Kollisions- und Reichweitenprüfung.
Nennen Sie den Prüfzweck und liefern Sie bei fehlender Maschinengeometrie Fotos oder eine vereinfachte Skizze.
12. Erwartungen von Einkauf und Management
Wirtschaftliche Ziele müssen aus aktuellem Ablauf, Wartezeit, Bedienaufwand, Qualitäts- und Sicherheitsproblemen abgeleitet werden.
Einkauf beschleunigt Angebote, wenn Anwendung, Maschine, Präsentation und Projekttermin in der ersten Anfrage sichtbar sind.
13. Integrationsverantwortung
Kunde, Maschinenlieferant, Integrator, Greiferanbieter und Vorrichtungsbauer müssen Zuständigkeiten für Programm, Sicherheit, Schnittstelle und Abnahme festlegen.
GRANITY unterstützt Produkt- und Anwendungsprüfung; die Gesamtzelle bleibt Aufgabe des verantwortlichen Integrationsprojekts.
14. Vom Konzept zum Angebot
Zum Angebot wechseln, wenn Aufgabe, Werkstück, Maschine, Familienrichtung, Menge und Termin ausreichend klar sind.
Bei offenem Konzept zuerst Engineering, bei Layoutbedarf CAD und bei kaufmännischer Reife den RFQ-Weg nutzen.
15. Was ein erstes Validierungsprojekt beweisen soll
Es sollte stabile Präsentation, sicheren Pick, kollisionsfreies Laden, Maschinenbestätigung und definierten Wiederanlauf unter realem Betrieb zeigen.
Diese Erkenntnisse sind wertvoller als ein optisch perfektes Konzept ohne geprüften Prozess.
Fazit
Maschinenbeschickung ist ein Anwendungssystem, kein Einzelkauf. Klarer Werkstückfluss und eindeutige Schnittstellen führen zur richtigen Familie, CAD-Prüfung und Angebotsvorbereitung.
Empfohlene nächste Schritte
Industrieszenarien nutzen und Beschickungsanforderungen Produktfamilien zuordnen.
Allgemeine Automation öffnenGreifen, Automation und Spannen vor der Angebotsvorbereitung vergleichen.
Produkte ansehenBei offenem Werkstückfluss, Zugang oder CAD-Bedarf technische Prüfung starten.
Technikteam kontaktierenBereiten Sie ein Maschinenbeschickungsprojekt vor?
Teilen Sie Maschine und Werkstück für die Anwendungsprüfung.
Technikteam kontaktierenAngebot anfragen